Till huvudinnehållet
Metalliska Material

Projektinitiativ inom: Additiv tillverkning och pulvermetallurgi

20 februari, 2017 • 8 minuters läsning


Projektinitiativpresentationer från programkonferensen Metalliska material 2017. Använd pilarna för att bläddra i spellistan

Projektinitiativ #18: Kombinera AM teknik med den s.k. SCANPAC tekniken

Additiv Manufacturing (AM) ger stora möjligheter att tillverka komplicerade detaljer från säg 50 gram och uppåt. En nackdel som sannolikt kommer att begränsa användningsområdet är att uppbyggnaden av strukturerna går relativt långsamt jämför med andra metoder, vilket begränsar många applikationer. Det är i dag också allmänt vedertaget att man måste, för att uppnå optimala egenskaper, utföra en slutlig konsolidering, t.ex. med kapselfri HIP. SCANPAC-tekniken, som är en högproduktiv process baserad på gasatomiserade pulver, går ut på att framställa detaljer från ca. 50 gram och uppåt, skulle vara ett komplement till AM-tekniken genom att baskroppen byggs upp med SCANPAC-tekniken och de delar av produkten som idag inte kan utvecklas på den färdiga detaljen utan måste framställas efteråt genom t.ex. svarvning eller andra metoder "läggs på" med AM-tekniken.

Projektinitiativ #25: Tailored mechanical performance for AM components

Metal additive manufacturing (AM) is an attractive method to fabricate complex shaped structural components. The aim of this proposal is to provide a tool for design engineers to tailor mechanical performance of AM components to meet the specified industrial needs especially at elevated temperatures. The mechanical properties of metallic components are largely governed by the microstructure characteristics. However in AM, the relationships between the mechanical properties, the microstructure and the manufacturing process (including post processes such as heat treatments) are not sufficiently characterized and therefore not well understood.

Projektinitiativ #27: Tailored powder behavior test for AM metal powder

The behavior of the metal powder in the additive manufacturing (AM) process is crucial for the functionality of the process and quality of the manufactured part. The industry lacks a test method corresponding to the powder behavior in the AM process. Traditionally properties like flow are used to describe the powder behavior. However the powder fractions used for powder bed AM are much finer than the traditional PM HIP or sinter powders and are therefore less suited for methods like Hall flow where they have a tendency of not flowing. Despite not flowing in the Hall flow meter, the powder can still be functioning well in the AM process, suggesting that the method does not reflect the powder behavior in the machine very well.

Projektinitiativ #34: Högpresterande pulverbaserade beläggningar för krävande applikationer

Utvecklingen av laserytbeläggningstekniken gör idag att det är möjligt att kombinera ett skiktmaterial som är helt annorlunda än t ex grundmaterialet. Detta gör att materialösningar kan anpassas till olika tillämpningar och ytegenskaperna för skiktet kan kopplas med lastbärande förmåga via grundmaterialet. Exempel som finns internationellt är t ex ytskikt av metallmatriskomposit som lagts på gjutjärn. Med laserytbeläggningstekniken kan idag en beläggning skapas mycket snabbt, vilket gör det möjligt att ha en effektiv industriell tillverkning.

Projektinitiativ #35: Tailored Materials for Additive Manufacturing

Additive manufacturing (AM) brings a new paradigm in components manufacturing as the final properties are determined by combination of the initial chemistry, determined by utilized powder, and additive manufacturing process itself. At the current stage of the art, there is a significant lack of material development in AM as only about twelve alloys (twenty powders) are qualified for AM. Materials used for AM these days are traditional engineering alloys, typically used in powder metallurgy, that are optimized to fulfill AM requirements to the physical properties on the powder only, disregarding metallurgy of the AM process.

Projektinitiativ #36: High-performance metal injection moulding components

Metal injection moulding (MIM) is a well-established technology for the high-volume manufacturing of the small components (< 50 gram) based on the fine gas atomised steel powders. MIM technology is rather poorly presented in Europe as most of the manufacturing of the components for electronics and consumer market is located in Asia. However, application of this technology to other materials for high-performance applications as e.g. Ni-based superalloys, Ti-alloys, etc., as well as larger-size components (50 to 250 grams) is of significant interest for the European industry.

Projektinitiativ #37: Novel Processing Method for Reaching Full Density Powder Metallurgical Materials

Powder metallurgy (PM) is one of the most cost effective methods for manufacturing of the structural components with complex shapes. Inherent disadvantage of the PM components is the presence of the residual porosity, negatively affecting properties of the components. Hence, in order to meet the growing demands on structural parts performance, increased density is of vital importance. The innovativeness of the proposal is based on the idea of utilization of combination of the tailored alloy design, utilizing specially developed master alloys for surface densification, with the conventional die compaction or cold isostatic pressing (CIP) and further pre-sintering in reducing atmosphere.

Projektinitiativ #38: Högpresterande massproducerade sinterprodukter

Press&sinter är en av de mest resurssnåla vägarna att gå från råmaterial till slutlig produkt. Samtidigt erbjuder press&sinter en hög grad av flexibilitet när det gäller materialdesign och produktoptimering. I tidigare projekt har Chalmers, Swerea KIMAB, Höganäs och Aga studerat och utvecklat nya material och sintringsprocesser som innebär att legeringshalten kan sänkas och processerna kan anpassas till att hantera oxidationskänsliga material. Detta har t ex visats i projekt ComPreSint som drivits inom metalliska material och som avslutas nu under första kvartalet 2017.

Projektinitiativ #42: Vidareutvecklad definition av hållfasthet för inhomogen AM

En utmaning för ”Additive Manufacturing”, AM, är att karakterisera och testa det skapade materialets egenskaper så att produkten klarar ställda mekaniska krav. Enligt etablerade standarder tillåts inga större defekter, som dessvärre förekommer. Trots dessa kan en produkt hålla för de lastsituationer den utsätts för. Det är önskvärt att få ökad förståelse för vilka felställen materialet ändå fungerar och att utveckla motsvarande definitioner.

Projektinitiativ #43: Laserdriven återvinning med direktmatad AM

För ”Additive Manufacturing”, AM, där pulver eller tråd behöver tillverkas för processen, föreslås som alternativ att direkt återvinna skräpmetall för att bygga nya strukturer. Detta med hjälp av en laserstråle som lokalt smälter skräpmetallen, skapar droppar som projiceras mot ett substrat och sekventiellt bygger en ny produkt.

Projektinitiativ #48: Uppkolning av PM-komponenter vid lågt och högt tryck

Att tillverka metallkomponenter via pulverteknik är en resurseffektiv metod som ger färdig form med få processteg. För att uppnå goda mekaniska egenskaper är det av intresse att förtäta komponenten genom hetisostatisk pressning (HIP) och ge hårdare yta genom uppkolning. Sätthärdning vid lågtryck likt vakuum ger skonsam uppkolning med liten inre oxidering. Denna process (LPC) används med fördel på komponenter innehållande lättoxiderade ämnen likt krom, kisel och mangan. En alternativ metod som är under utveckling är att kombinera förtätningen av de efter sintringsprocessen porösa komponenterna i HIP med efterföljande uppkolning vid förhöjt tryck och slutligen snabbkylt (släckt) med en nyutvecklad metod i HIP där gasen kyls via en värmeväxlare. Genom att tillsätta låga halter kolväten i argongas fås en karburerande effekt. Mikrostrukturen blir martensitisk.

Projektinitiativ #65: Reliability of Metal Additive Manufacturing

Metal additive manufacturing (AM) has a short history in comparison to the more conventional metal forming processes such as casting, forging, machining, etc. Forming metals by casting has been in existence since 4000 BC. Conventional machining processes have existed since the middle of the 19th century. Even modern Computer Numerical Control (CNC) machining – which is considered to be a close competitor to metal AM - has been available since 1950. In view of the above remarks, it is reasonable to state that the conventional metal forming processes have been improved and optimized to a point where process reliability is to a large extent guaranteed.

Projektinitiativ #69: Simultan HIP och nitrering av 3D-tillverkade komponenter i titan

En ny tillverkningsprocess, TiSurf®3, möjliggör användning av titanlegeringar i applikationer med stora krav på slit-, friktion- och korrosionsegenskaper.

Projektinitiativ #77: Nya simuleringar och tillverkning av trådar till AM

Additiv tillverkning (AM) av metalldelar utförs genom att mata pulver eller tråd genom munstyckena i 3D-skrivare. Trådmatning har distinkta fördelar, t ex, i fallet med Ni-baserade superlegeringar. Det krävs hög kvalitet på tråden för att undvika lokal segregering av element, men också en bättre och snabbare kontroll av trådmatning i jämförelse med metallpulver. En nackdel med trådmatning är den betydande kostnaden för att producera legerade trådar, som kommer från processen. Syftet är att på ett nytt innovativt sätt tar fram tråd vilket kommer att ge bättre materialutnyttjande och minskad lagerhållning. Swerea MEFOS har värdefulla erfarenheter inom simuleringar, pilotförsök som kan omsättas i praktiken för gjutning och bearbetning av metaller som krävs för tillväxt inom AM.

Projektinitiativ #98: Materialegenskapers beroende av mikrostruktur hos additivt tillverkade högtemperaturkomponenter

För att på bred front kunna realisera de unika fördelarna med additiv tillverkning av komponenter för gasturbiner och högt påkända motorkomponenter behövs en förståelse för hur viktiga materialegenskaper och synergistiska kopplingar mellan dem påverkas av den förändrade mikrostrukturen för olika material. Denna förståelse är kritisk för att kunna göra optimerade val mellan befintliga legeringar och på ett rationellt sätt kunna optimera deras processparametrar för additiv tillverkning. Den utgör också en viktig grund för att kunna ta fram modifierade eller nya legeringssammansättningar optimerade för additiv tillverkning med bibehållna eller förbättrade materialegenskaper. Detta projektinitiativ syftar till att generera denna essentiella förståelse med tonvikt på hur den synergistiska kopplingen mellan termo mekanisk utmattning och korrosion beror av mikrostrukturen vid additiv tillverkning.


Dela artikeln

Nyhet

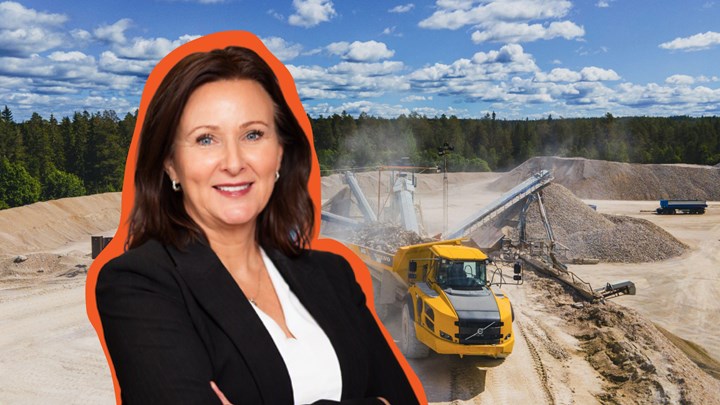
Synnöve Daagarsson tar över SMA Mineral

Synnöve Daagarsson blir tillförordnad vd och koncernchef för SMA Mineral efter knappt nio månader som bolagets finanschef. Ledarskiftet sker när den familjeägda kalkproducenten vill flytta tyngdpunkten mot affär, genomförande och kommersialisering, inte minst inom ZEQL, satsningen på elektrifierad kalkproduktion. Sonya Fielding lämnar med omedelbar verkan efter fem år som vd.

Mats Janson
Mats Janson 14 oktober, 2026 • 4 minuters läsning
SD-fotored2
Synnöve Daagarsson har utsetts till tillförordnad vd och koncernchef för SMA Mineral. Hon rekryterades till företaget som finanschef i januari 2026 och har tidigare haft ledande roller inom bland annat Stora Enso, Sandvik och Bilfinger. SMA Mineral, Montage.

SMA Minerals styrelse har inlett rekryteringen av en permanent vd och koncernchef. Fram till dess leder Synnöve Daagarsson koncernen, samtidigt som den befintliga verksamheten och kundrelationerna enligt bolaget ska fortsätta enligt plan.

Bolaget anger inget skäl till att Sonya Fielding lämnar sin befattning med omedelbar verkan. Styrelseordförande Daniel Juvél lyfter i stället fram hennes arbete med att förändra organisationen och utveckla ZEQL, samarbetet med SaltX Technology om en ny process för framställning av bränd kalk.

Finans- och förändringsprofil

Synnöve Daagarsson rekryterades till SMA Mineral som finanschef i mitten av januari 2026. När bolaget presenterade henne uppgav det att hon har mer än 25 års erfarenhet från tillverkande industri och processindustri.

Hon arbetade dessförinnan i drygt fem år inom Stora Enso. Där hade hon bland annat roller med anknytning till Skutskärs bruk samt koncernövergripande ansvar för verksamhetsutveckling. Närmast före flytten till SMA Mineral var hon vice president för transformation och utveckling inom affärsområdet Packaging Solutions.

Tidigare har hon haft ledande befattningar inom Sandvik och varit finanschef för Bilfinger Industrial Services Sweden. Hennes erfarenhet omfattar därmed både ekonomistyrning och förändringsarbete i företag med industriell produktion och internationell verksamhet.

SMA Minerals val av en intern finans- och förändringsprofil ligger nära styrelsens beskrivning av den nya fasen, där affär, genomförande och kommersialisering ska få större tyngd.

Synnöve Daagarsson säger att en viktig uppgift blir att omsätta företagets ambitioner i konkreta resultat.

– Vi har mycket att bygga vidare på och jag vill bidra till att vi tar vara på organisationens kompetens, håller fokus på rätt prioriteringar och omsätter våra ambitioner i resultat.

Från åkeri till nordisk kalkkoncern

SMA Minerals historia går tillbaka till Juvéls Åkeri, som grundades 1932. Verksamheten utvecklades senare mot kalkstensbrytning och kalkproduktion. Under expansionen förvärvade bolaget bland annat kalkugnar i Oxelösund och kalkverket i Luleå från SSAB, vilket gav koncernen en tydlig koppling till svensk stålindustri.

I dag har det familjeägda företaget produktion på omkring 20 platser runt Östersjön och i Bulgarien. Enligt SMA Mineral omsätter koncernen cirka 1,3 miljarder kronor och har omkring 250 anställda.

Produkterna omfattar bland annat kalksten, bränd och släckt kalk samt dolomit. De används inom stål- och gruvindustrin men också vid tillverkning av massa och papper, inom bygg- och kemiindustrin, jordbruket och olika former av vatten- och miljöbehandling.

I ett stålverk används kalk bland annat för att bilda slagg och avskilja oönskade ämnen ur stålet. Kalkbränningen är samtidigt svår att ställa om. När kalksten hettas upp frigörs koldioxid ur själva råvaran, utöver de utsläpp som kan uppstå från bränslet i ugnen.

ZEQL ska gå från teknik till affär

Det är mot den bakgrunden som ZEQL har blivit SMA Minerals mest profilerade utvecklingsprojekt. Samarbetet med SaltX inleddes 2022 och bygger på en elektrifierad kalcineringsprocess där koldioxiden från kalkstenen kan avskiljas i en koncentrerad ström.

Ambitionen är att ersätta fossil uppvärmning och skapa förutsättningar för att lagra koldioxiden eller använda den som råvara i andra industriella processer. SMA Mineral har genom ett licensavtal fått exklusiv rätt att använda SaltX teknik för kalkproduktion i Europa under sju år.

Kalk som producerats med tekniken har redan provats vid Björneborg Steel. Nästa stora steg är en planerad pilotanläggning i Mo i Rana i Norge, dimensionerad för omkring 40 000 ton kalk om året. Projektet har beviljats upp till 287 miljoner norska kronor i stöd från den norska myndigheten Enova och målet har varit produktionsstart under 2027.

Tidsplanen är dock inte helt låst. SaltX uppgav den 30 september att parterna fortfarande förhandlade om återstående leveranser till pilotprojektet. Teknikbolaget skrev också att långsiktig elnätskapacitet för en större etablering var en av de frågor som behövde klarläggas. SMA Mineral uppger i samband med vd-bytet att elnätskapacitet har säkrats för projektet, men specificerar inte om detta gäller piloten eller den planerade fortsatta utbyggnaden.

Ledarskiftet sker därmed vid en tydlig brytpunkt. SMA Mineral ska både driva en etablerad kalkverksamhet med kunder inom bland annat stål och gruvor och visa att ZEQL kan utvecklas från tester och pilotproduktion till en konkurrenskraftig industriell affär.

Hur länge Synnöve Daagarsson väntas leda bolaget tillförordnat framgår inte. Styrelsen har inte heller angett någon tidsplan för rekryteringen av en permanent efterträdare.


Reportage

SSAB i Oxelösund – här formas nästa steg för stålet

På SSAB:s industriområde i Oxelösund ligger berget frilagt inför en investering på 3,3 miljarder kronor. Här ska en ny härdlinje ge större utrymme för avancerade slit- och skyddsstål. Samtidigt byggs ljusbågsugnen som ska förändra ståltillverkningen i grunden. TripleM följer vägen från smälta till färdig plåt, och tekniken som på några sekunder ger stålet nya egenskaper.

Mats Janson
Mats Janson 14 oktober, 2026 • 9 minuters läsning
article-85-main
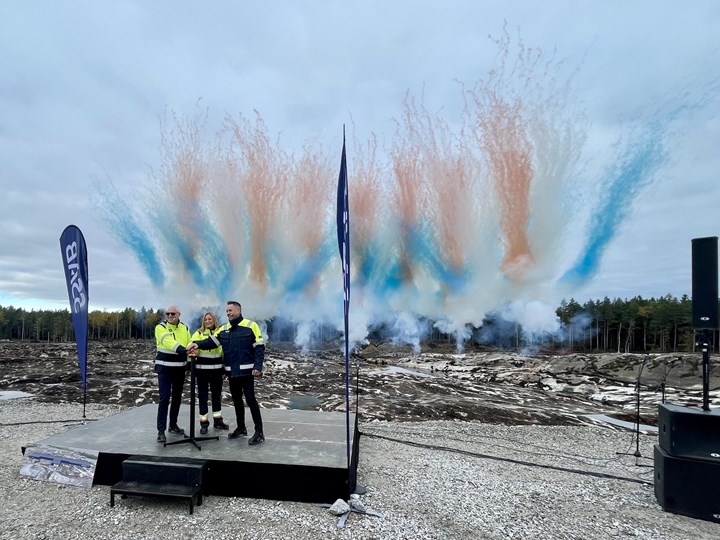
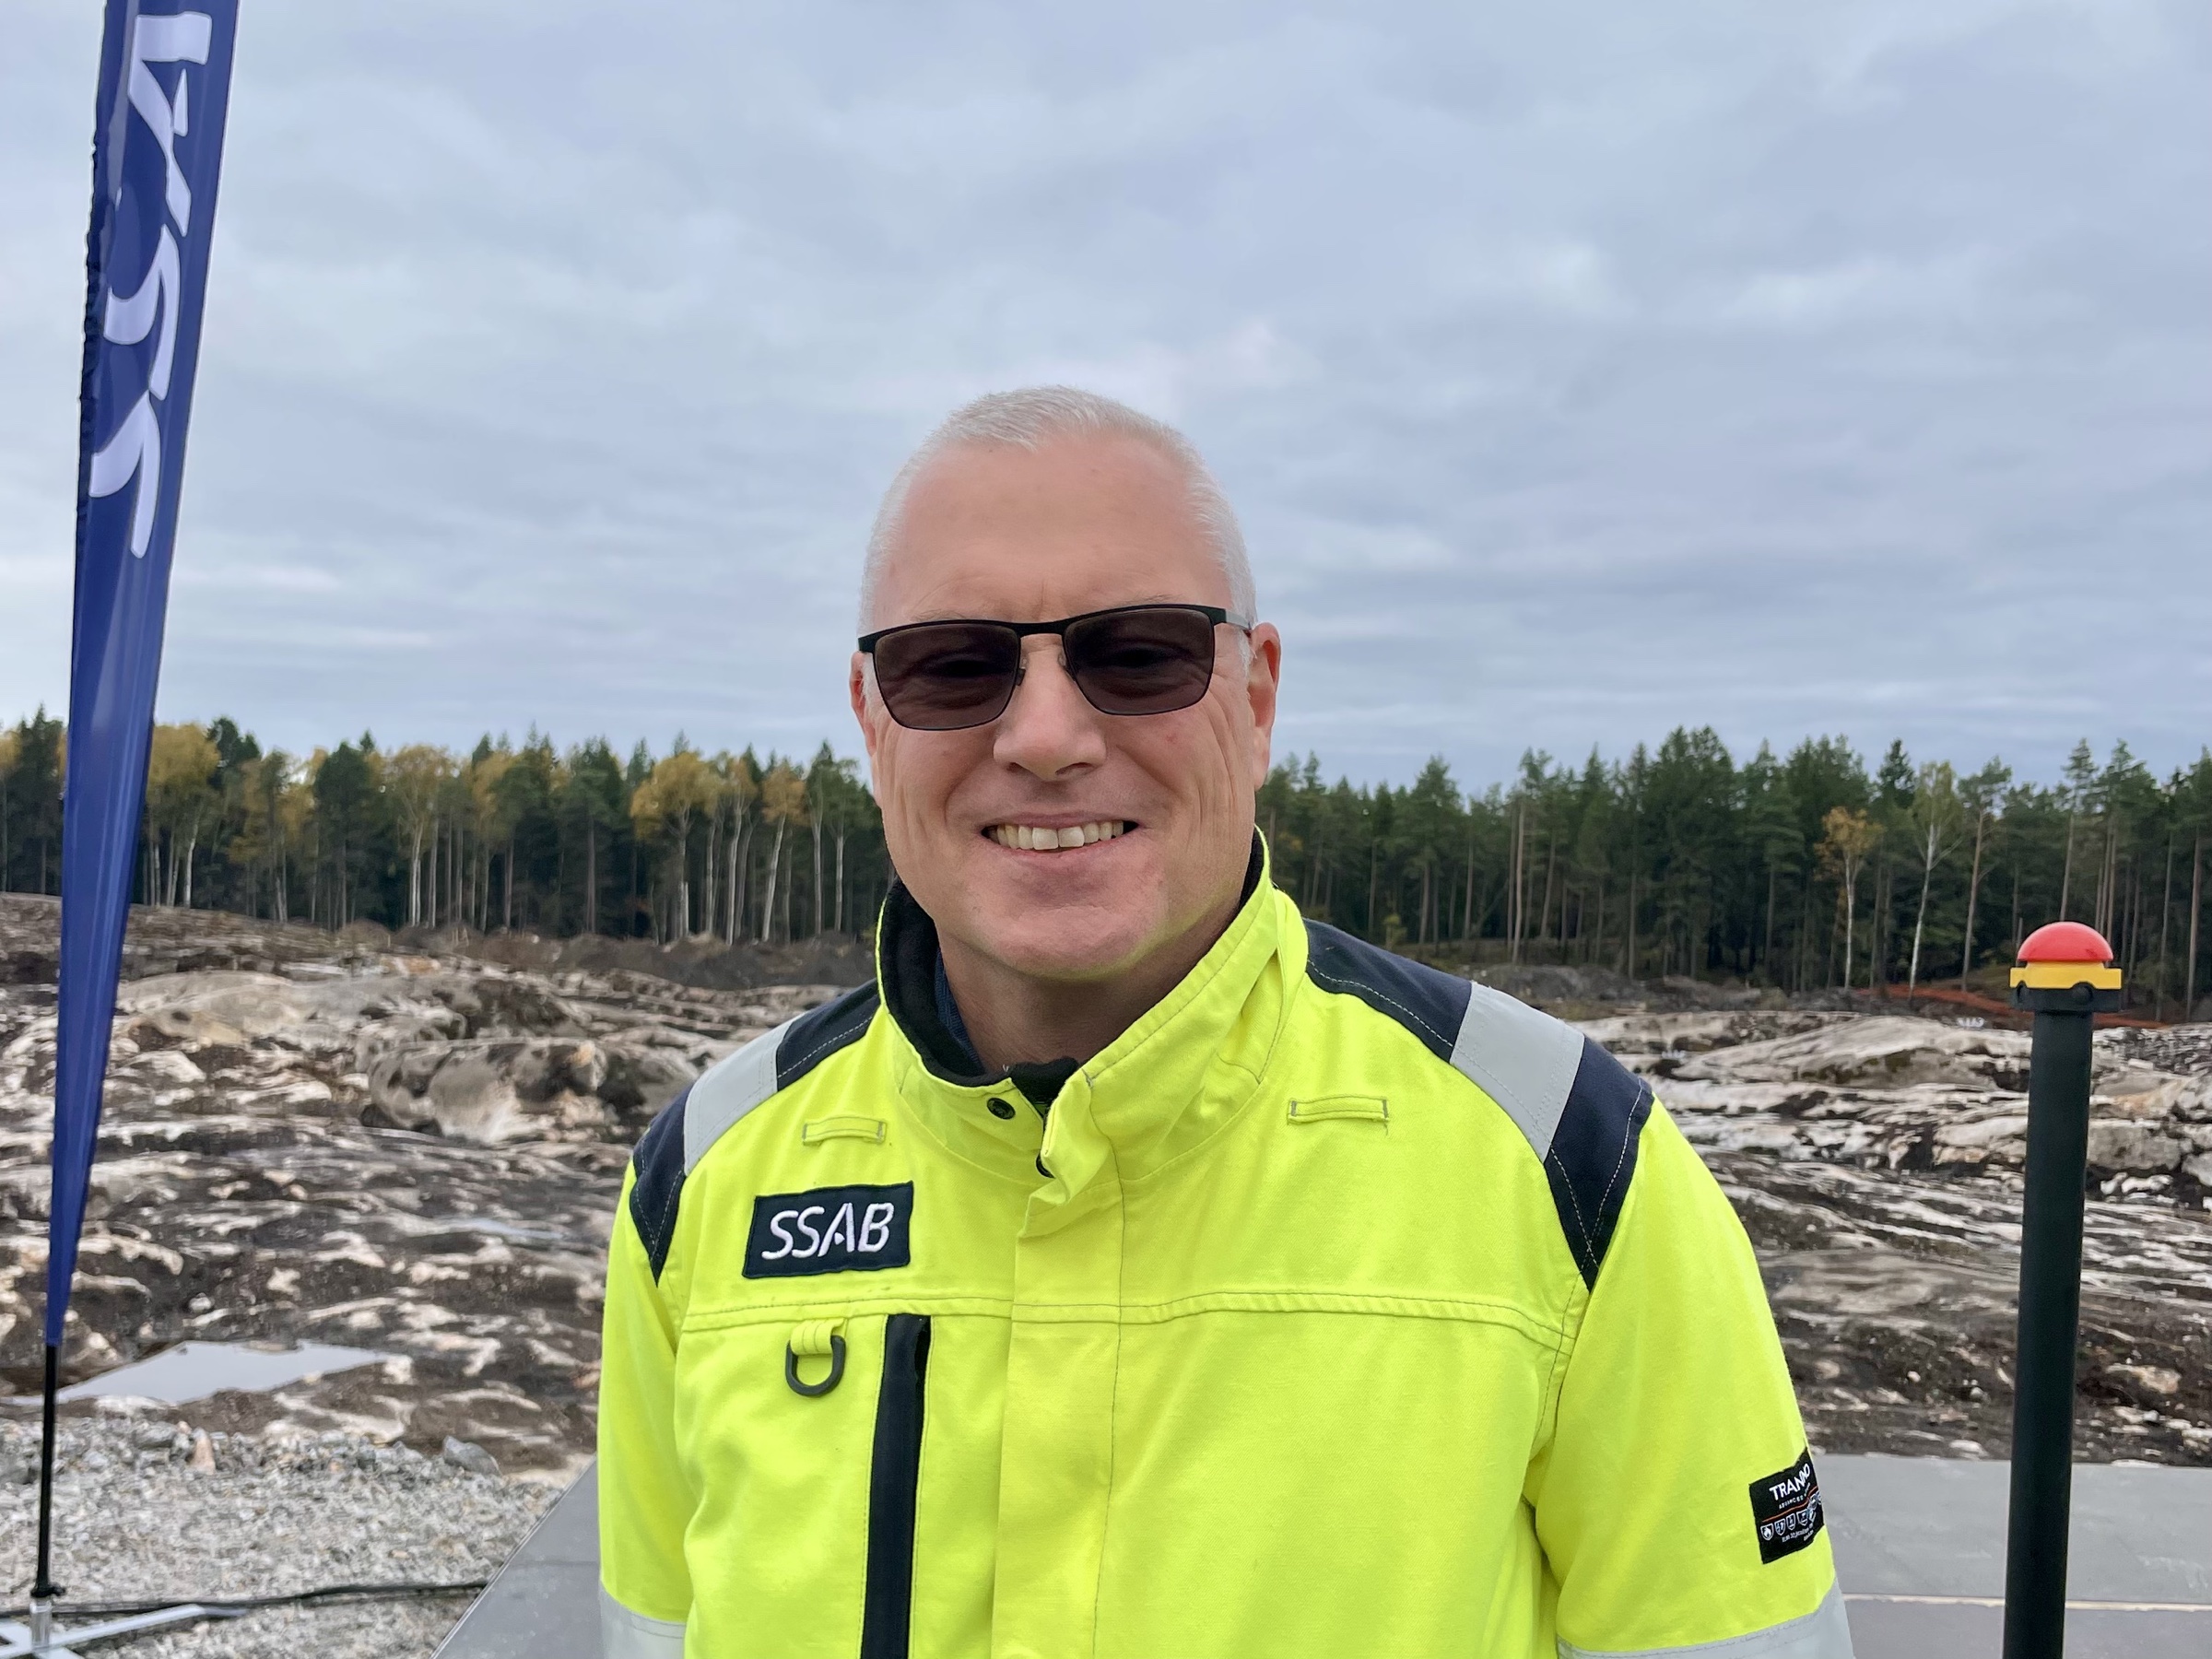
Per Elfgren, Karin Palmqvist och Johnny Sjöström initierar detonationen av den första symboliska salvan vid byggstarten, med pyroteknik i stället för dynamit. Mats Janson

Skogen, växtligheten och jorden är borta. Kvar ligger berget öppet, som klipporna på karga kobbar i skärgården. Det ser ut som om en väldig störtflod har dragit fram över den norra delen av industriområdet. Men den frilagda bergsytan är bara början.

Över 100 000 kubikmeter berg ska sprängas, schaktas och transporteras bort innan den nya härdlinjen kan ta plats. Projektledaren Peter Öberg uppskattar bergmassornas vikt till omkring 300 000 ton. En flagga långt borta markerar ett av hörnen på den framtida byggnaden som ska bli ungefär 300 meter lång.

Den 13 oktober samlades SSAB:s ledning, medarbetare och inbjudna besökare här för att markera byggstarten för Härdverk 10. Investeringen uppgår till 3,3 miljarder kronor och produktionsstarten är planerad till 2030. Enligt bolagets investeringsbesked ska linjen inledningsvis tillföra omkring 100 000 ton kapacitet för avancerade stål.

På samma industriområde pågår en annan ombyggnad med större betydelse för själva sättet att framställa stål: den nya ljusbågsugnen.

De båda investeringarna hör till samma anläggnings framtid, men fyller olika uppgifter. Ljusbågsugnen förändrar vägen till flytande stål. Härdverket kommer längre fram i produktionskedjan, där den valsade plåten får egenskaper som gör den användbar i slitutsatta maskiner, skyddskonstruktioner och högt belastade komponenter.

Genom ett landskap av plåt

Besöket börjar vid huvudkontoret, där västar och namnbrickor delas ut innan gruppen går ombord på bussen. Därefter följer en färd genom ett industriområde som enligt guiden omfattar 3,5 kvadratkilometer.

Byggnadernas funktioner fogas efter hand samman till en produktionskedja. I stålverket framställs stålet och gjuts till ämnen, så kallade slabs. I valsverket bearbetas ämnena till plåt. Längre fram följer värmebehandling, provning, skärning, målning och leverans.

Plåten ligger i stora lagerområden, röd och grå. Färgen både skyddar mot rost och hjälper till att skilja produktfamiljerna åt: rött för Hardox slitplåt, grått för Strenx konstruktionsstål.

På en grå byggnad sticker små svampliknande konstruktioner upp. Det är kyltorn. De hör till den del av tillverkningen som står i centrum för dagens besök. Vid härdning kyls uppvärmd plåt snabbt med vatten. Vattnet måste i sin tur kylas för att kunna fortsätta göra sitt arbete. Redan längs bussvägen blir det tydligt att härdning kräver ett helt system runt själva behandlingen.

Kapacitet där efterfrågan finns

Karin Palmqvist, plats- och produktionschef i Oxelösund, inleder ceremonin med den obligatoriska säkerhetsinformationen. Därefter beskriver hon betydelsen av investeringen för en verksamhet där stål har tillverkats i över hundra år. Enligt Palmqvist arbetar omkring 2 400 personer på anläggningen, ungefär 2 000 inom produktion och 400 inom utvecklings- och stödfunktioner.

Det har gått omkring ett kvartssekel sedan den senaste härdlinjen i Oxelösund togs i drift. För SSAB handlar den nya anläggningen om att öka kapaciteten inom en del av produktionen där bolaget säger sig ha haft svårt att möta efterfrågan.

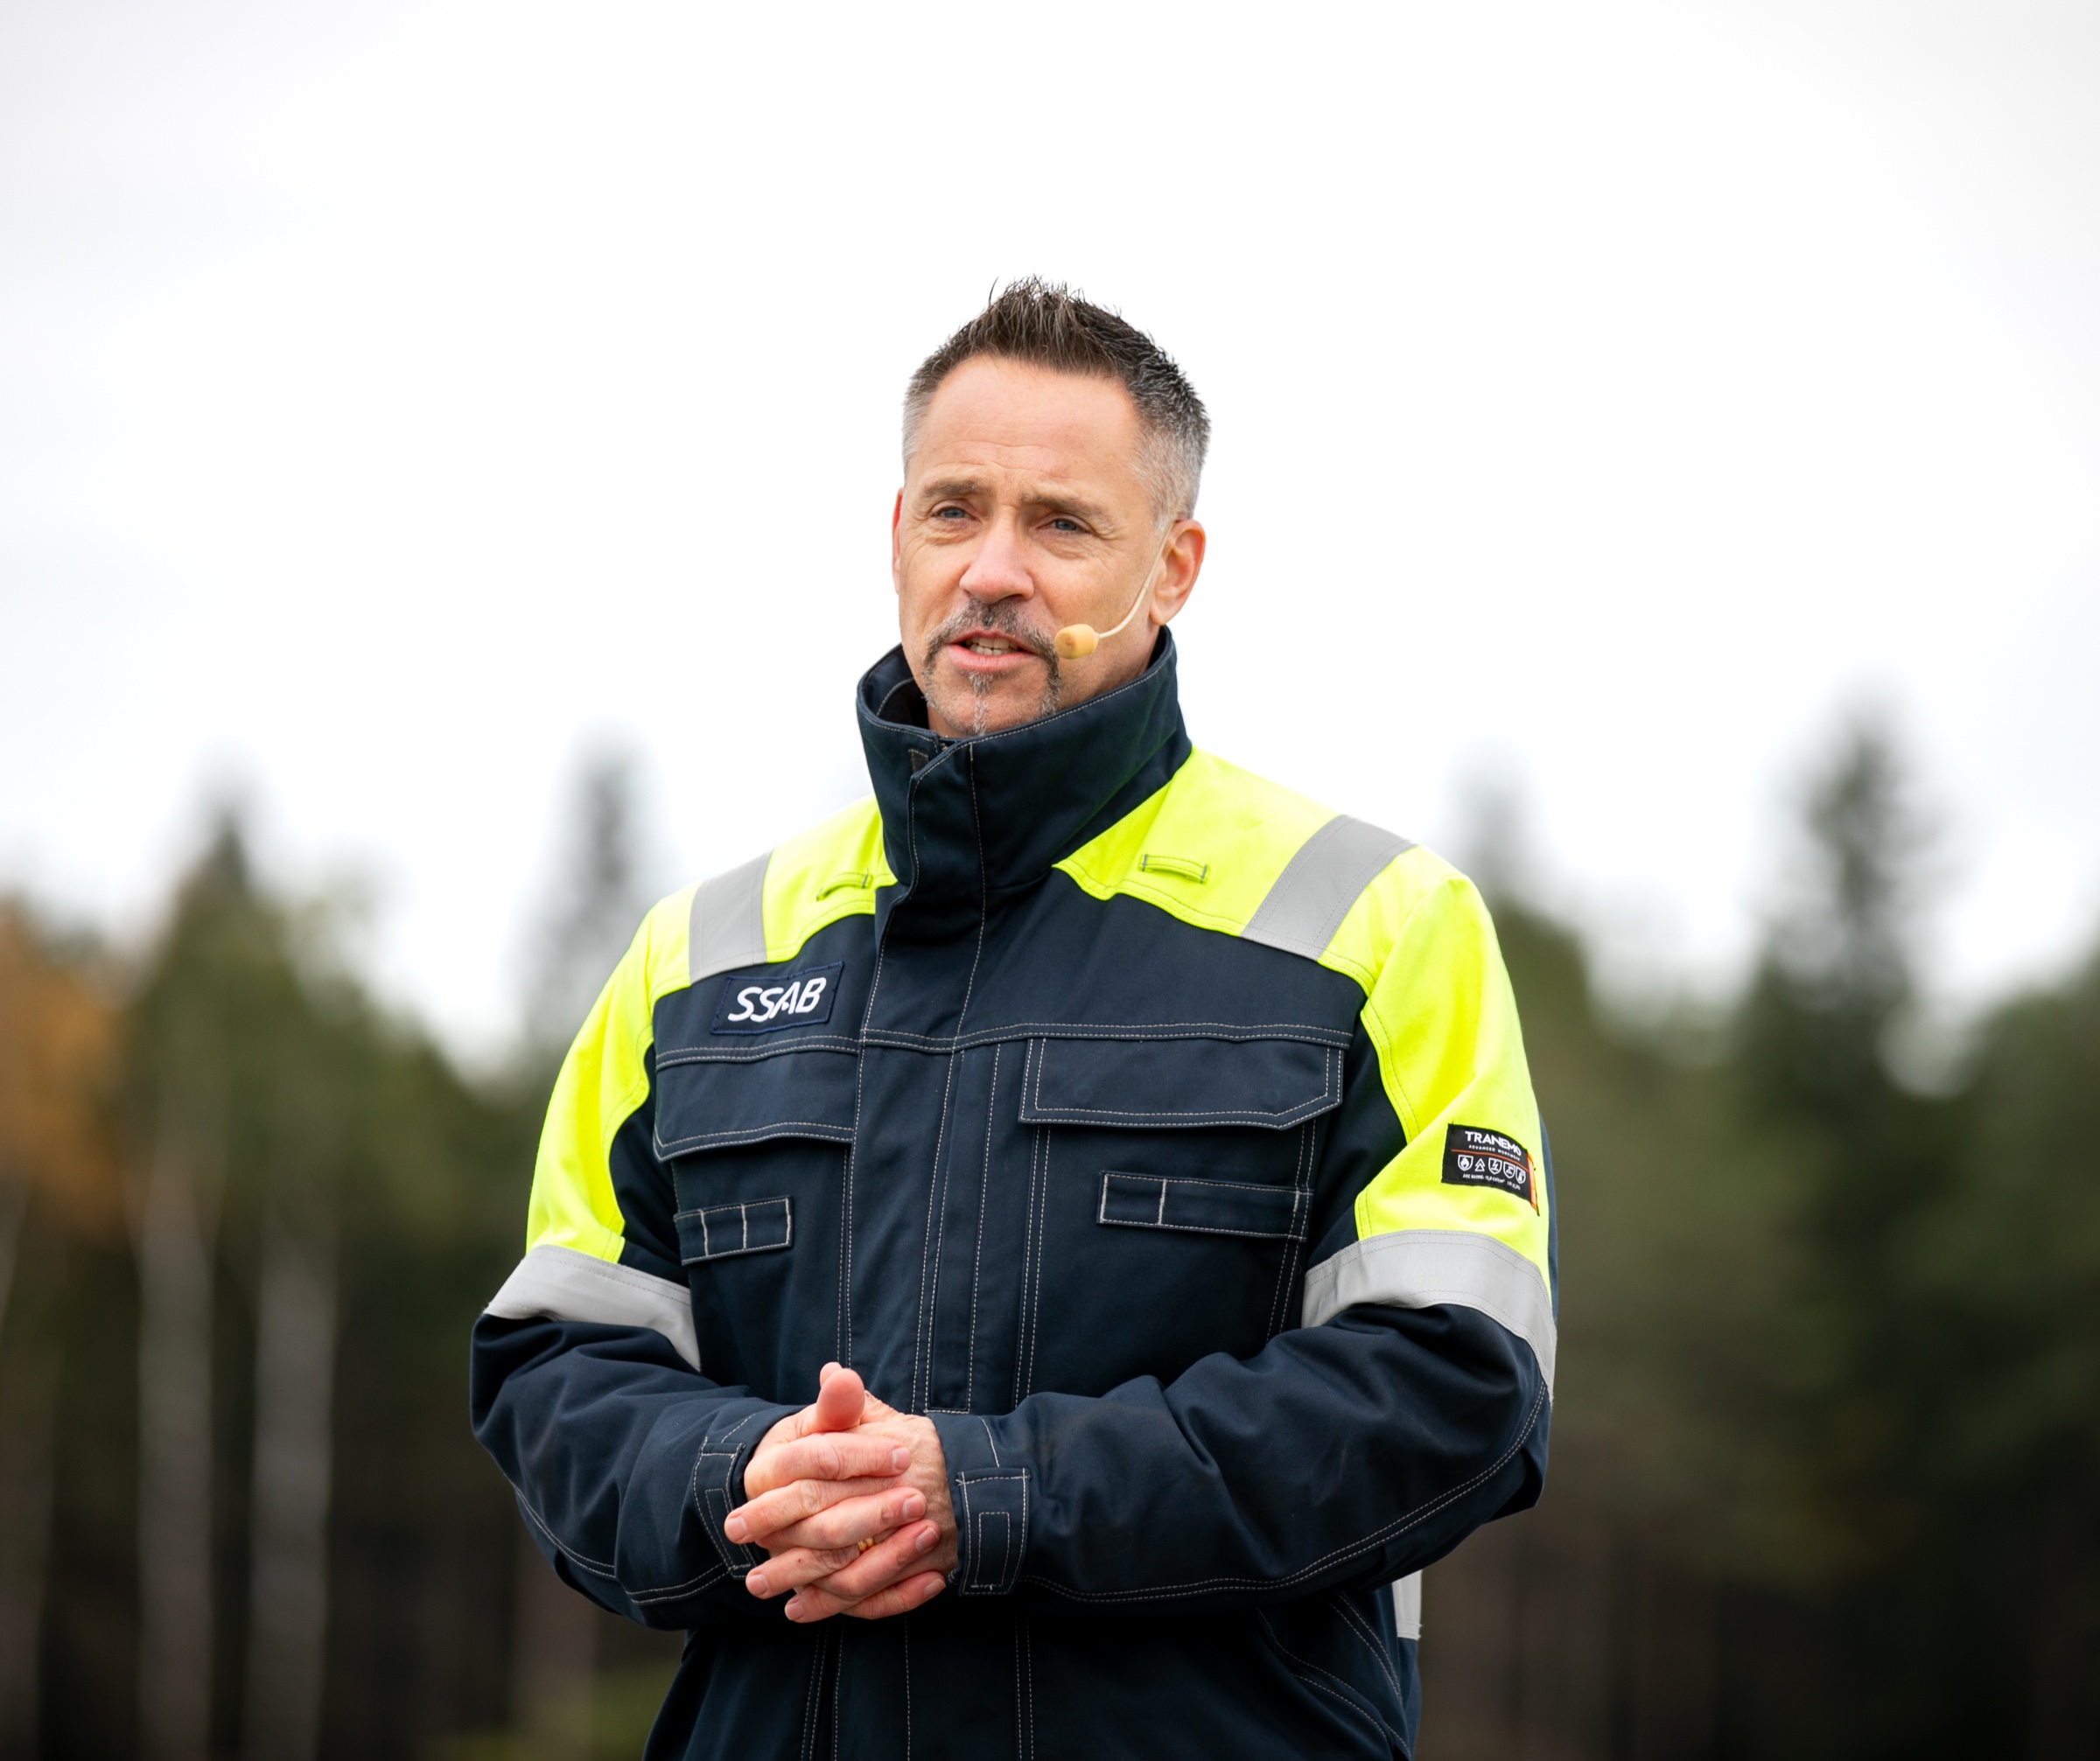
– Det finns delar av produktionen som har varit helt slutsålda i många år. Och det är den delen som man förstärker nu, fortsätter vd Johnny Sjöström som knyter investeringen till företagets strategi att växa inom mer avancerade stål.

Johnny Sjöström, vd och koncernchef för SSAB
Johnny Sjöström, SSAB:s vd och koncernchef. Foto: SSAB.

Det är också där han placerar den ekonomiska motiveringen.

– Den här kommer att betala av sig ganska snabbt. Så jag känner mig ganska trygg med att fatta ett sådant här beslut.

Någon återbetalningstid preciserar han inte under presentationen. Beskedet är bolagsledningens bedömning av investeringens framtida lönsamhet.

När beslutet offentliggjordes i maj lyfte SSAB fram ökad efterfrågan på skyddsstål, bland annat från försvarsindustrin, och fortsatt tillväxt inom avancerade slitstål. Hardox 500 Tuf och Armox nämndes som exempel på produkter som investeringen ska ge större utrymme för.

Under besöket beskriver Per Elfgren, chef för SSAB Special Steels, kundernas behov i mer konkreta termer. Stålet används i miljöer där slitstyrka, skyddsförmåga och tillförlitlighet får direkt betydelse för hur utrustningen fungerar.

– De måste kunna lita på de produkter som är där ute, säger han.

Per Elfgren, chef för SSAB Special Steels
Per Elfgren, Head of Special Steels. Foto: Mats Janson.

Egenskaperna syns inte på ytan

För att förklara vad ett härdverk faktiskt gör tar Peter Öberg hjälp av en av SSAB:s härdningsexperter. Demonstrationen börjar med något betydligt mindre än de plåtar som senare ska behandlas i den nya anläggningen.

En provbit av ett ordinärt, ohärdat stål lämnas över till projektledaren. Han böjer den. Därefter får han prova ett härdat stål.

– Den studsar liksom tillbaka bara direkt här. Det blir som en fjäder, säger Peter Öberg som nöjt har fått visa den skillnad som är svår att se på en plåtyta: hur det härdade stålet beter sig när det belastas och hur lätt det ohärdade stålet får en bestående deformation.

Nästa steg är själva härdningen. En stålbit har värmts i förväg till omkring 900 grader och plockas fram ur ugnen ungefär som när en redan förberedd rätt plockas fram på ett matlagningsprogram.

Biten förs ned i hinken och det fräser och bubblar när värmen snabbt lämnar stålet.

På några sekunder har den lilla provbiten genomgått den snabba kylning som demonstrationen ska visa, men nu med förändringar i materialets inre struktur och därmed i dess egenskaper. För den framtida anläggningen är principen densamma, bara det att den ska kunna ta plåtar som är 15 meter långa och väger upp till 15 ton.

Hårt, starkt och segt

Per Elfgren sammanfattar den materialtekniska uppgiften:

– Genom värmebehandling kan vi göra stålet hårt, starkt och segt.

Hårdhet handlar om motstånd mot lokal deformation, exempelvis när något pressas in i ytan. Hållfasthet beskriver förmågan att bära belastning utan att deformeras permanent eller brista. Seghet handlar om att kunna ta upp energi och motstå brott. För användaren behöver egenskaperna fungera tillsammans. Ett slitstål ska exempelvis tåla nötning, men också de slag och belastningar som kan uppstå i drift. Ett mycket hårt material är inte automatiskt lämpligt om det samtidigt blir för sprött.

Värmebehandlingen anpassas därför till stålets sammansättning och de egenskaper som efterfrågas. Vid härdning förändras mikrostrukturen genom uppvärmning och snabb kylning. En efterföljande anlöpning, där stålet åter värms till en lägre temperatur, kan användas för att justera balansen mellan hårdhet och seghet. Det är dessa behandlingar som ligger bakom beteckningen Q&T, quenching and tempering.

Härdverket är därmed en del av produktutvecklingen lika mycket som av produktionskapaciteten. Tillverkningen av stålet, valsningen och värmebehandlingen måste tillsammans ge rätt slutresultat.

Per Elfgren beskriver den nya linjen som en möjlighet att fortsätta utveckla företagets befintliga produkter. I ett samtal efter presentationen räknar han upp Hardox slitplåt, Armox skyddsplåt, Strenx höghållfast konstruktionsplåt och Toolox verktygs- och maskinstål.

Däremot handlar satsningen enligt honom inte främst om att vidga intervallet av plåtdimensioner.

– Det kommer att vara samma dimensionsfönster som vi gör tidigare. Så där kommer vi inte att ändra så mycket.

Det är en viktig precisering. Den nya investeringen ska framför allt ge större kapacitet och bättre förutsättningar att utveckla egenskaper och tillverkningsprocesser inom ett redan etablerat produktområde.

Kunskapen följer med till nästa anläggning

Att det har gått omkring 25 år sedan den senaste härdlinjen byggdes i Oxelösund betyder inte att utvecklingen har stått stilla.

Per Elfgren pekar på att SSAB under tiden har byggt härdverk på andra håll, bland annat i USA. Erfarenheterna från dessa anläggningar tas med in i nästa projekt. Företagets specialister lär sig både av att bygga och av att använda utrustningen.

Johnny Sjöström lyfter samma koppling mellan forskning, driftserfarenhet och investering.

– Mycket av den teknik som vi kommer att ha i den här anläggningen har vi faktiskt forskat fram själva.

Peter Öberg beskriver härdlinjen som något mer än en anläggning som kan beställas färdig från en leverantör. Kunskapen är fördelad mellan flera yrkesgrupper: specialister, konstruktörer, underhållspersonal och operatörer.

– Kunskapen om hur man bygger en sådan här anläggning finns här i Oxelösund, säger han och antyder att det är lätt att åskådliggöra hur man snabbt kyler ner en uppvärmd stålbit. Men att det är svårare att på några minuter visa hur processen ska styras för olika stålsorter och dimensioner, hur utrustningen ska underhållas och hur egenskaperna ska bli jämna över tid.

Två självständiga investeringar

När Per Elfgren får frågan om hur beroende härdlinjen är av ljusbågsugnen är svaret tydligt:

– Egentligen är de ju helt fristående från varandra.

Sambandet finns i den långsiktiga utvecklingen av Oxelösund. När företaget investerar i ny ståltillverkning behöver det samtidigt säkra sin framtida konkurrenskraft genom produkter som kunderna efterfrågar, resonerar han.

Ljusbågsugnen ska ge möjlighet till ståltillverkning med lägre koldioxidutsläpp. Härdverket ska stärka förmågan att vidareförädla stålet.

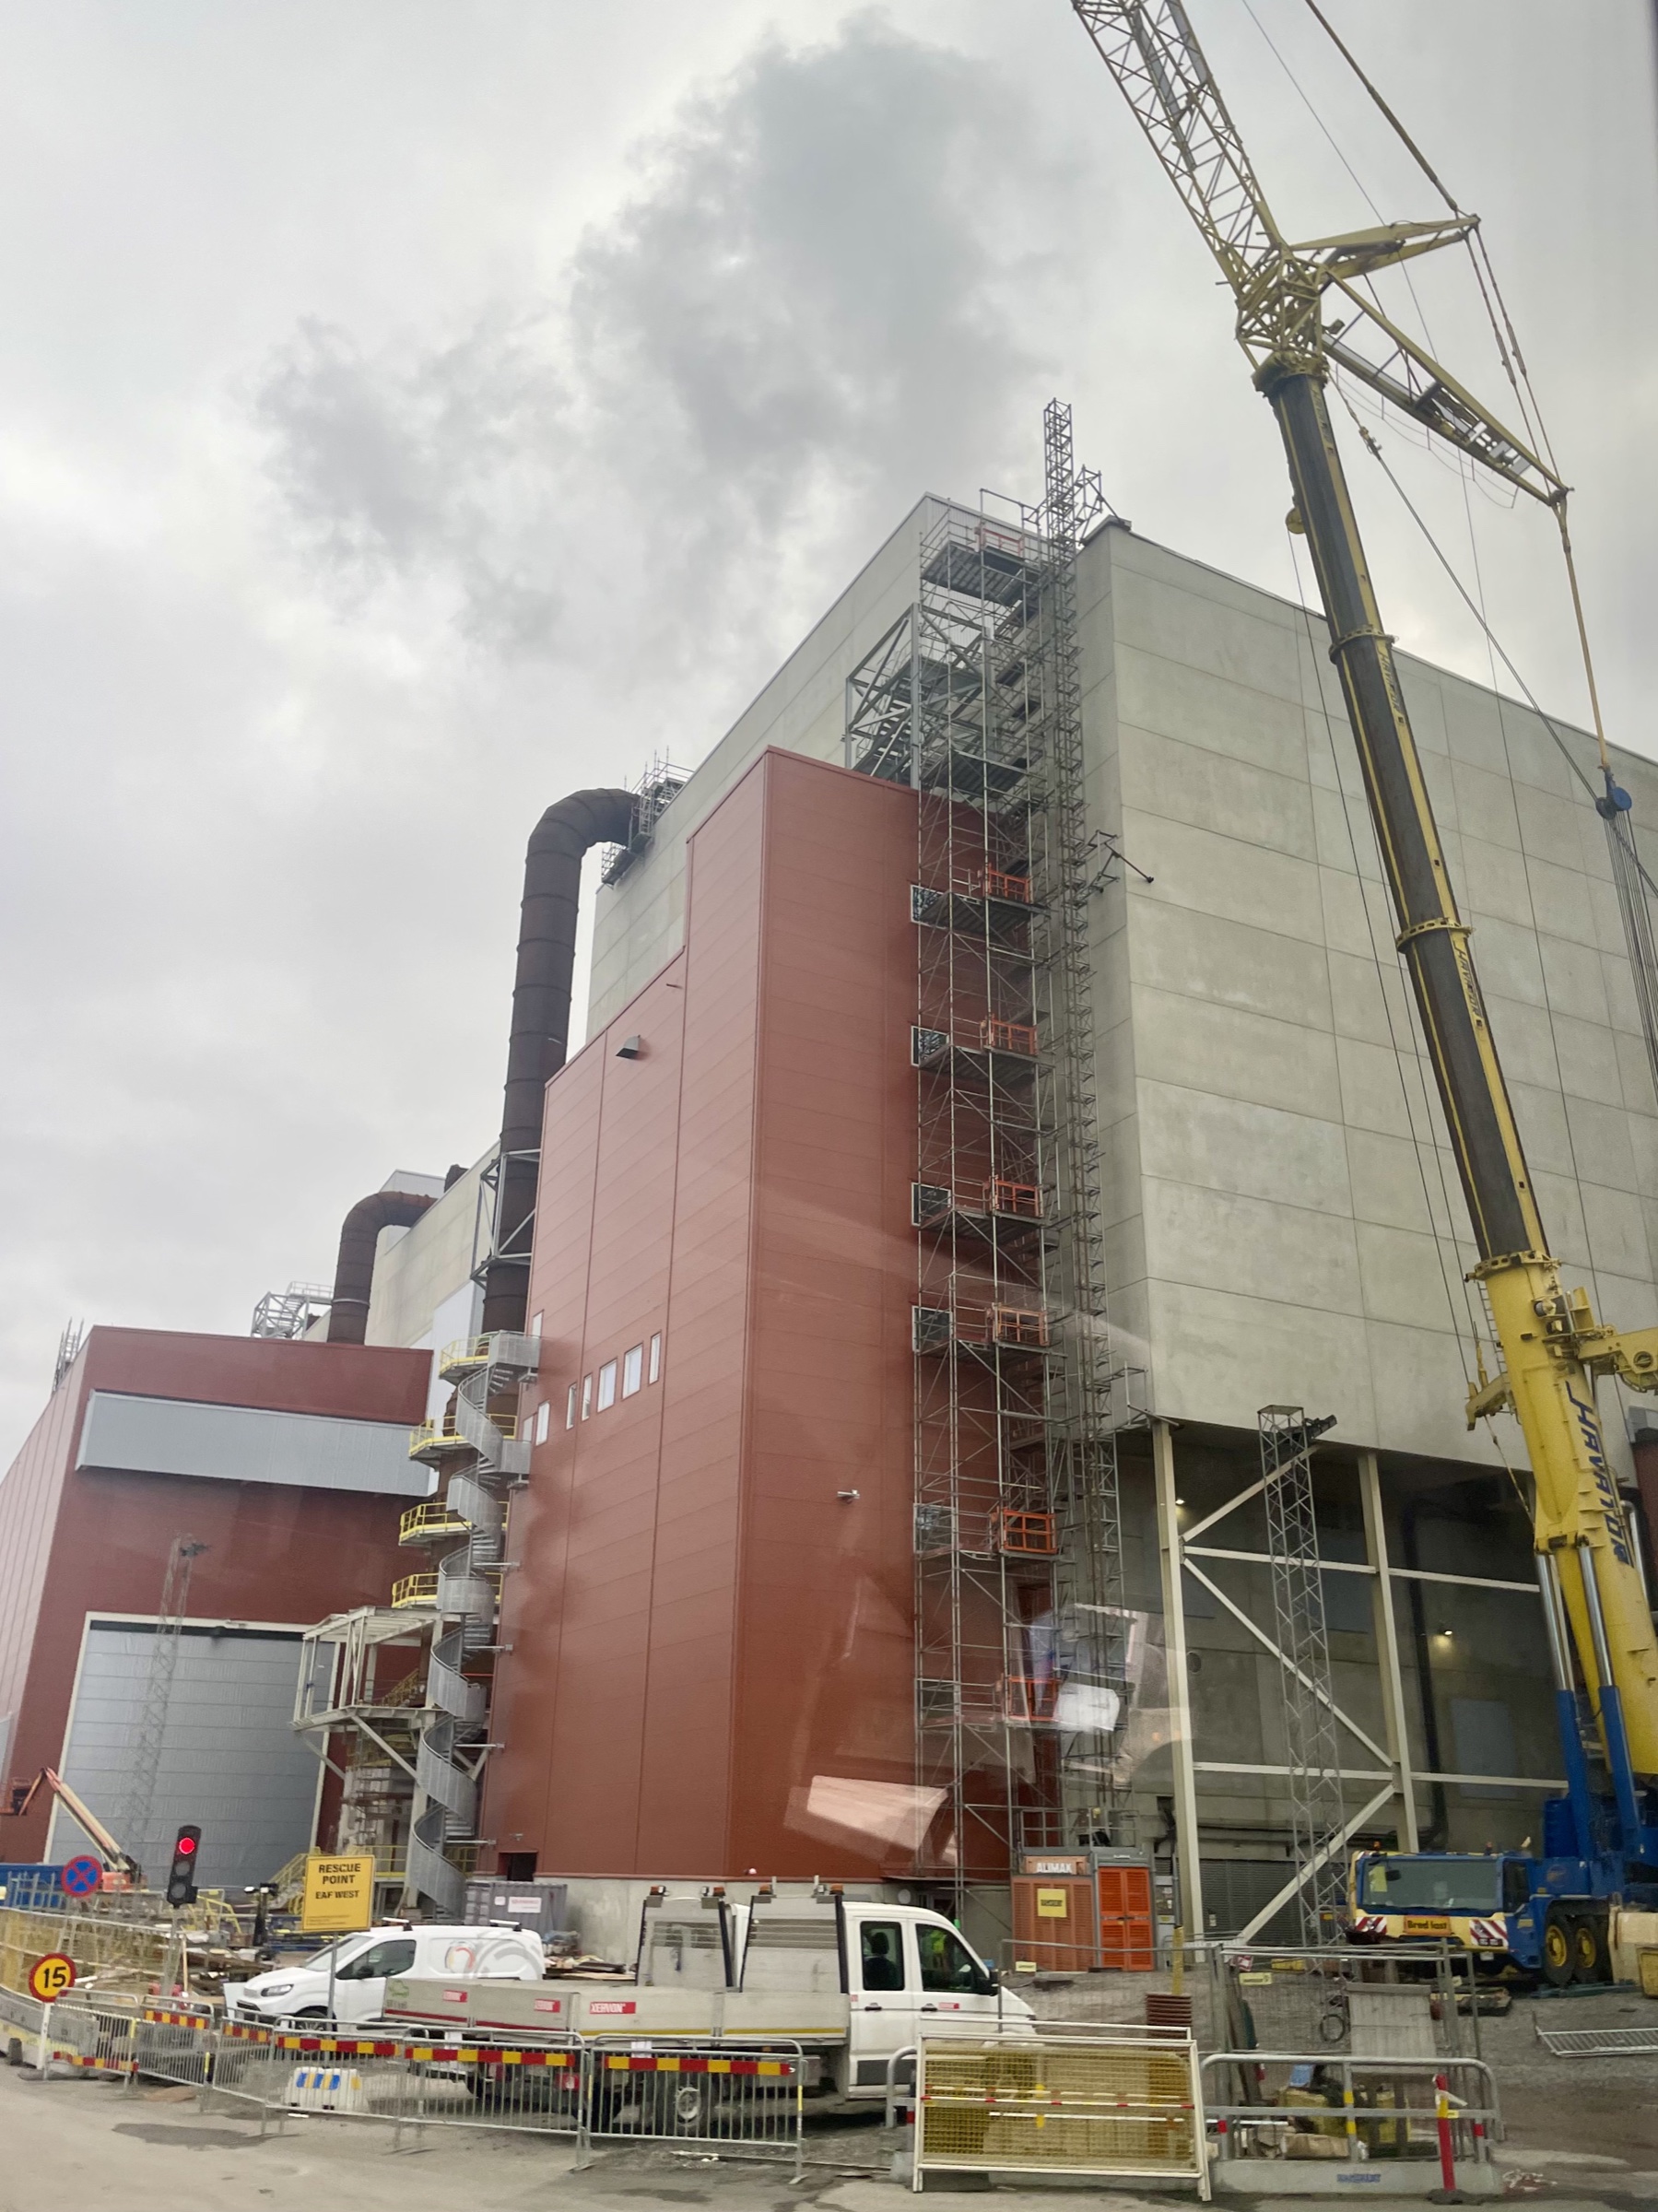
Byggnaden för SSAB:s nya ljusbågsugn i Oxelösund
Den nya anläggningen för ljusbågsugnen är förhoppningsvis i drift om ett halvår. Foto: Mats Janson.

Även den nya härdlinjens ugn ska vara elektrisk, vilket också bedöms bidra till ett lägre koldioxidavtryck.

Hur stort klimatavtrycket blir för en färdig produkt avgörs dessutom av hela tillverkningskedjan, där både råvarornas ursprung och energiförsörjningen spelar in. SSAB:s processkarta visar den tänkta tekniska vägen, men anger inte vilken blandning av skrot och järnsvamp som ska användas vid produktionsstarten.

Elförsörjningen har styrt tidsplanen

För ljusbågsugnen är tillgången till tillräcklig elektrisk effekt en central förutsättning. Under våren 2026 försenades projektet när bygget av den anslutande kraftledningen pausades efter överklaganden som gällde artskydd.

I juni meddelade SSAB att överklagandena hade dragits tillbaka och att Vattenfall skulle återuppta ledningsbygget. Bolaget angav då andra kvartalet 2027 som planerad produktionsstart för ljusbågsugnen, något som fortfarande verkar gälla enligt Per Elfgren, som dock beskriver elförsörjningen till den nya härdlinjen som mindre problematisk. Den stora utmaningen har enligt honom varit ljusbågsugnens betydligt större elbehov.

Även när det gäller härdlinjens tillståndsprocess framstår han som avslappnad.

– Den här processen har varit ganska rakt fram faktiskt. Jag har inte varit jättemycket involverad i den, men den har gått bra.

De två projekten följer också olika tidplaner. Ljusbågsugnen planeras tas i produktion under 2027. För Härdverk 10 återstår omkring fyra års arbete innan plåt ska kunna lämna den nya linjen.

Fyra år från berg till behandlad plåt

På byggplatsen återför Peter Öberg resonemanget till vad som måste hända före den första produktionen.

Först ska berget bort. Därefter följer grundläggning, byggnad och installation av maskinutrustningen. Sedan ska anläggningen driftsättas.

Människor från flera företag och länder kommer att arbeta tillsammans. Han är tydlig med att bedömningen av resultatet måste omfatta mer än hur väl tidplanen, tekniken och budgeten hålls.

– Det handlar också om säkerheten, säger han. De som jobbar med detta ska komma hem i samma skick som de var i när de kom hit.

För Oxelösund löper de närmaste årens arbete längs två spår. En ny smältprocess ska tas i bruk, samtidigt som mer kapacitet byggs för de värmebehandlade stål som företaget vill växa med. De båda satsningarna möts i den färdiga plåten: först måste stålet kunna framställas, därefter måste det få rätt egenskaper.

Än så länge ligger berget där den långa byggnaden ska stå. Kontrasten till den lilla stålbiten i härdningsdemonstrationen är stor. Fyra års anläggningsarbete ska skapa förutsättningar för en behandling där den snabba kylningen räknas i sekunder.

– Själva manövern tog bara några sekunder. Men det har tagit generationer av kunskap för att komma dit, säger Peter Öberg.


Cookies

Den här webbplatsen använder cookiesför statistik och användarupplevelse.

Core-template använder cookies för att förbättra din användarupplevelse, för att ge underlag till förbättring och vidareutveckling av hemsidan samt för att kunna rikta mer relevanta erbjudanden till dig.

Läs gärna vår personuppgiftspolicy. Om du samtycker till vår användning, välj Tillåt alla. Om du vill ändra ditt val i efterhand hittar du den möjligheten i botten på sidan.