SSAB i Oxelösund – här formas nästa steg för stålet
På SSAB:s industriområde i Oxelösund ligger berget frilagt inför en investering på 3,3 miljarder kronor. Här ska en ny härdlinje ge större utrymme för avancerade slit- och skyddsstål. Samtidigt byggs ljusbågsugnen som ska förändra ståltillverkningen i grunden. TripleM följer vägen från smälta till färdig plåt, och tekniken som på några sekunder ger stålet nya egenskaper.
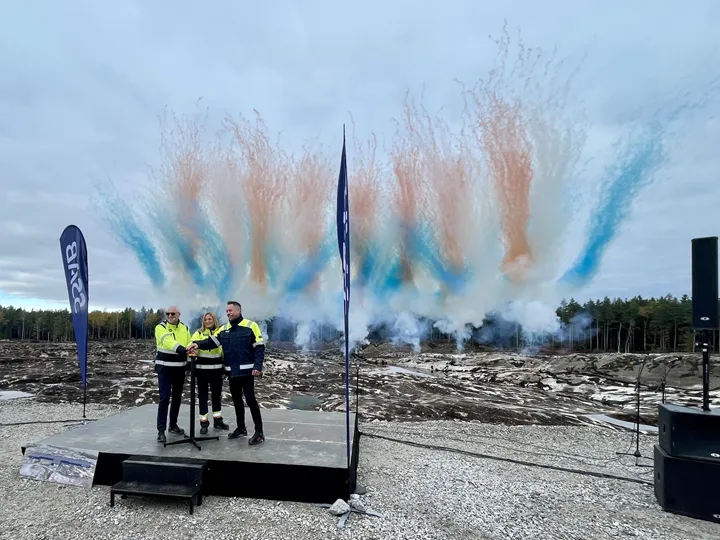
Skogen, växtligheten och jorden är borta. Kvar ligger berget öppet, som klipporna på karga kobbar i skärgården. Det ser ut som om en väldig störtflod har dragit fram över den norra delen av industriområdet. Men den frilagda bergsytan är bara början.
Över 100 000 kubikmeter berg ska sprängas, schaktas och transporteras bort innan den nya härdlinjen kan ta plats. Projektledaren Peter Öberg uppskattar bergmassornas vikt till omkring 300 000 ton. En flagga långt borta markerar ett av hörnen på den framtida byggnaden som ska bli ungefär 300 meter lång.
Den 13 oktober samlades SSAB:s ledning, medarbetare och inbjudna besökare här för att markera byggstarten för Härdverk 10. Investeringen uppgår till 3,3 miljarder kronor och produktionsstarten är planerad till 2030. Enligt bolagets investeringsbesked ska linjen inledningsvis tillföra omkring 100 000 ton kapacitet för avancerade stål.
På samma industriområde pågår en annan ombyggnad med större betydelse för själva sättet att framställa stål: den nya ljusbågsugnen.
De båda investeringarna hör till samma anläggnings framtid, men fyller olika uppgifter. Ljusbågsugnen förändrar vägen till flytande stål. Härdverket kommer längre fram i produktionskedjan, där den valsade plåten får egenskaper som gör den användbar i slitutsatta maskiner, skyddskonstruktioner och högt belastade komponenter.
Genom ett landskap av plåt
Besöket börjar vid huvudkontoret, där västar och namnbrickor delas ut innan gruppen går ombord på bussen. Därefter följer en färd genom ett industriområde som enligt guiden omfattar 3,5 kvadratkilometer.
Byggnadernas funktioner fogas efter hand samman till en produktionskedja. I stålverket framställs stålet och gjuts till ämnen, så kallade slabs. I valsverket bearbetas ämnena till plåt. Längre fram följer värmebehandling, provning, skärning, målning och leverans.
Plåten ligger i stora lagerområden, röd och grå. Färgen både skyddar mot rost och hjälper till att skilja produktfamiljerna åt: rött för Hardox slitplåt, grått för Strenx konstruktionsstål.
På en grå byggnad sticker små svampliknande konstruktioner upp. Det är kyltorn. De hör till den del av tillverkningen som står i centrum för dagens besök. Vid härdning kyls uppvärmd plåt snabbt med vatten. Vattnet måste i sin tur kylas för att kunna fortsätta göra sitt arbete. Redan längs bussvägen blir det tydligt att härdning kräver ett helt system runt själva behandlingen.
Kapacitet där efterfrågan finns
Karin Palmqvist, plats- och produktionschef i Oxelösund, inleder ceremonin med den obligatoriska säkerhetsinformationen. Därefter beskriver hon betydelsen av investeringen för en verksamhet där stål har tillverkats i över hundra år. Enligt Palmqvist arbetar omkring 2 400 personer på anläggningen, ungefär 2 000 inom produktion och 400 inom utvecklings- och stödfunktioner.
Det har gått omkring ett kvartssekel sedan den senaste härdlinjen i Oxelösund togs i drift. För SSAB handlar den nya anläggningen om att öka kapaciteten inom en del av produktionen där bolaget säger sig ha haft svårt att möta efterfrågan.
– Det finns delar av produktionen som har varit helt slutsålda i många år. Och det är den delen som man förstärker nu, fortsätter vd Johnny Sjöström som knyter investeringen till företagets strategi att växa inom mer avancerade stål.
Det är också där han placerar den ekonomiska motiveringen.
– Den här kommer att betala av sig ganska snabbt. Så jag känner mig ganska trygg med att fatta ett sådant här beslut.
Någon återbetalningstid preciserar han inte under presentationen. Beskedet är bolagsledningens bedömning av investeringens framtida lönsamhet.
När beslutet offentliggjordes i maj lyfte SSAB fram ökad efterfrågan på skyddsstål, bland annat från försvarsindustrin, och fortsatt tillväxt inom avancerade slitstål. Hardox 500 Tuf och Armox nämndes som exempel på produkter som investeringen ska ge större utrymme för.
Under besöket beskriver Per Elfgren, chef för SSAB Special Steels, kundernas behov i mer konkreta termer. Stålet används i miljöer där slitstyrka, skyddsförmåga och tillförlitlighet får direkt betydelse för hur utrustningen fungerar.
– De måste kunna lita på de produkter som är där ute, säger han.
Egenskaperna syns inte på ytan
För att förklara vad ett härdverk faktiskt gör tar Peter Öberg hjälp av en av SSAB:s härdningsexperter. Demonstrationen börjar med något betydligt mindre än de plåtar som senare ska behandlas i den nya anläggningen.
En provbit av ett ordinärt, ohärdat stål lämnas över till projektledaren. Han böjer den. Därefter får han prova ett härdat stål.
– Den studsar liksom tillbaka bara direkt här. Det blir som en fjäder, säger Peter Öberg som nöjt har fått visa den skillnad som är svår att se på en plåtyta: hur det härdade stålet beter sig när det belastas och hur lätt det ohärdade stålet får en bestående deformation.
Nästa steg är själva härdningen. En stålbit har värmts i förväg till omkring 900 grader och plockas fram ur ugnen ungefär som när en redan förberedd rätt plockas fram på ett matlagningsprogram.
Biten förs ned i hinken och det fräser och bubblar när värmen snabbt lämnar stålet.
På några sekunder har den lilla provbiten genomgått den snabba kylning som demonstrationen ska visa, men nu med förändringar i materialets inre struktur och därmed i dess egenskaper. För den framtida anläggningen är principen densamma, bara det att den ska kunna ta plåtar som är 15 meter långa och väger upp till 15 ton.
Hårt, starkt och segt
Per Elfgren sammanfattar den materialtekniska uppgiften:
– Genom värmebehandling kan vi göra stålet hårt, starkt och segt.
Hårdhet handlar om motstånd mot lokal deformation, exempelvis när något pressas in i ytan. Hållfasthet beskriver förmågan att bära belastning utan att deformeras permanent eller brista. Seghet handlar om att kunna ta upp energi och motstå brott. För användaren behöver egenskaperna fungera tillsammans. Ett slitstål ska exempelvis tåla nötning, men också de slag och belastningar som kan uppstå i drift. Ett mycket hårt material är inte automatiskt lämpligt om det samtidigt blir för sprött.
Värmebehandlingen anpassas därför till stålets sammansättning och de egenskaper som efterfrågas. Vid härdning förändras mikrostrukturen genom uppvärmning och snabb kylning. En efterföljande anlöpning, där stålet åter värms till en lägre temperatur, kan användas för att justera balansen mellan hårdhet och seghet. Det är dessa behandlingar som ligger bakom beteckningen Q&T, quenching and tempering.
Härdverket är därmed en del av produktutvecklingen lika mycket som av produktionskapaciteten. Tillverkningen av stålet, valsningen och värmebehandlingen måste tillsammans ge rätt slutresultat.
Per Elfgren beskriver den nya linjen som en möjlighet att fortsätta utveckla företagets befintliga produkter. I ett samtal efter presentationen räknar han upp Hardox slitplåt, Armox skyddsplåt, Strenx höghållfast konstruktionsplåt och Toolox verktygs- och maskinstål.
Däremot handlar satsningen enligt honom inte främst om att vidga intervallet av plåtdimensioner.
– Det kommer att vara samma dimensionsfönster som vi gör tidigare. Så där kommer vi inte att ändra så mycket.
Det är en viktig precisering. Den nya investeringen ska framför allt ge större kapacitet och bättre förutsättningar att utveckla egenskaper och tillverkningsprocesser inom ett redan etablerat produktområde.
Kunskapen följer med till nästa anläggning
Att det har gått omkring 25 år sedan den senaste härdlinjen byggdes i Oxelösund betyder inte att utvecklingen har stått stilla.
Per Elfgren pekar på att SSAB under tiden har byggt härdverk på andra håll, bland annat i USA. Erfarenheterna från dessa anläggningar tas med in i nästa projekt. Företagets specialister lär sig både av att bygga och av att använda utrustningen.
Johnny Sjöström lyfter samma koppling mellan forskning, driftserfarenhet och investering.
– Mycket av den teknik som vi kommer att ha i den här anläggningen har vi faktiskt forskat fram själva.
Peter Öberg beskriver härdlinjen som något mer än en anläggning som kan beställas färdig från en leverantör. Kunskapen är fördelad mellan flera yrkesgrupper: specialister, konstruktörer, underhållspersonal och operatörer.
– Kunskapen om hur man bygger en sådan här anläggning finns här i Oxelösund, säger han och antyder att det är lätt att åskådliggöra hur man snabbt kyler ner en uppvärmd stålbit. Men att det är svårare att på några minuter visa hur processen ska styras för olika stålsorter och dimensioner, hur utrustningen ska underhållas och hur egenskaperna ska bli jämna över tid.
Två självständiga investeringar
När Per Elfgren får frågan om hur beroende härdlinjen är av ljusbågsugnen är svaret tydligt:
– Egentligen är de ju helt fristående från varandra.
Sambandet finns i den långsiktiga utvecklingen av Oxelösund. När företaget investerar i ny ståltillverkning behöver det samtidigt säkra sin framtida konkurrenskraft genom produkter som kunderna efterfrågar, resonerar han.
Ljusbågsugnen ska ge möjlighet till ståltillverkning med lägre koldioxidutsläpp. Härdverket ska stärka förmågan att vidareförädla stålet.
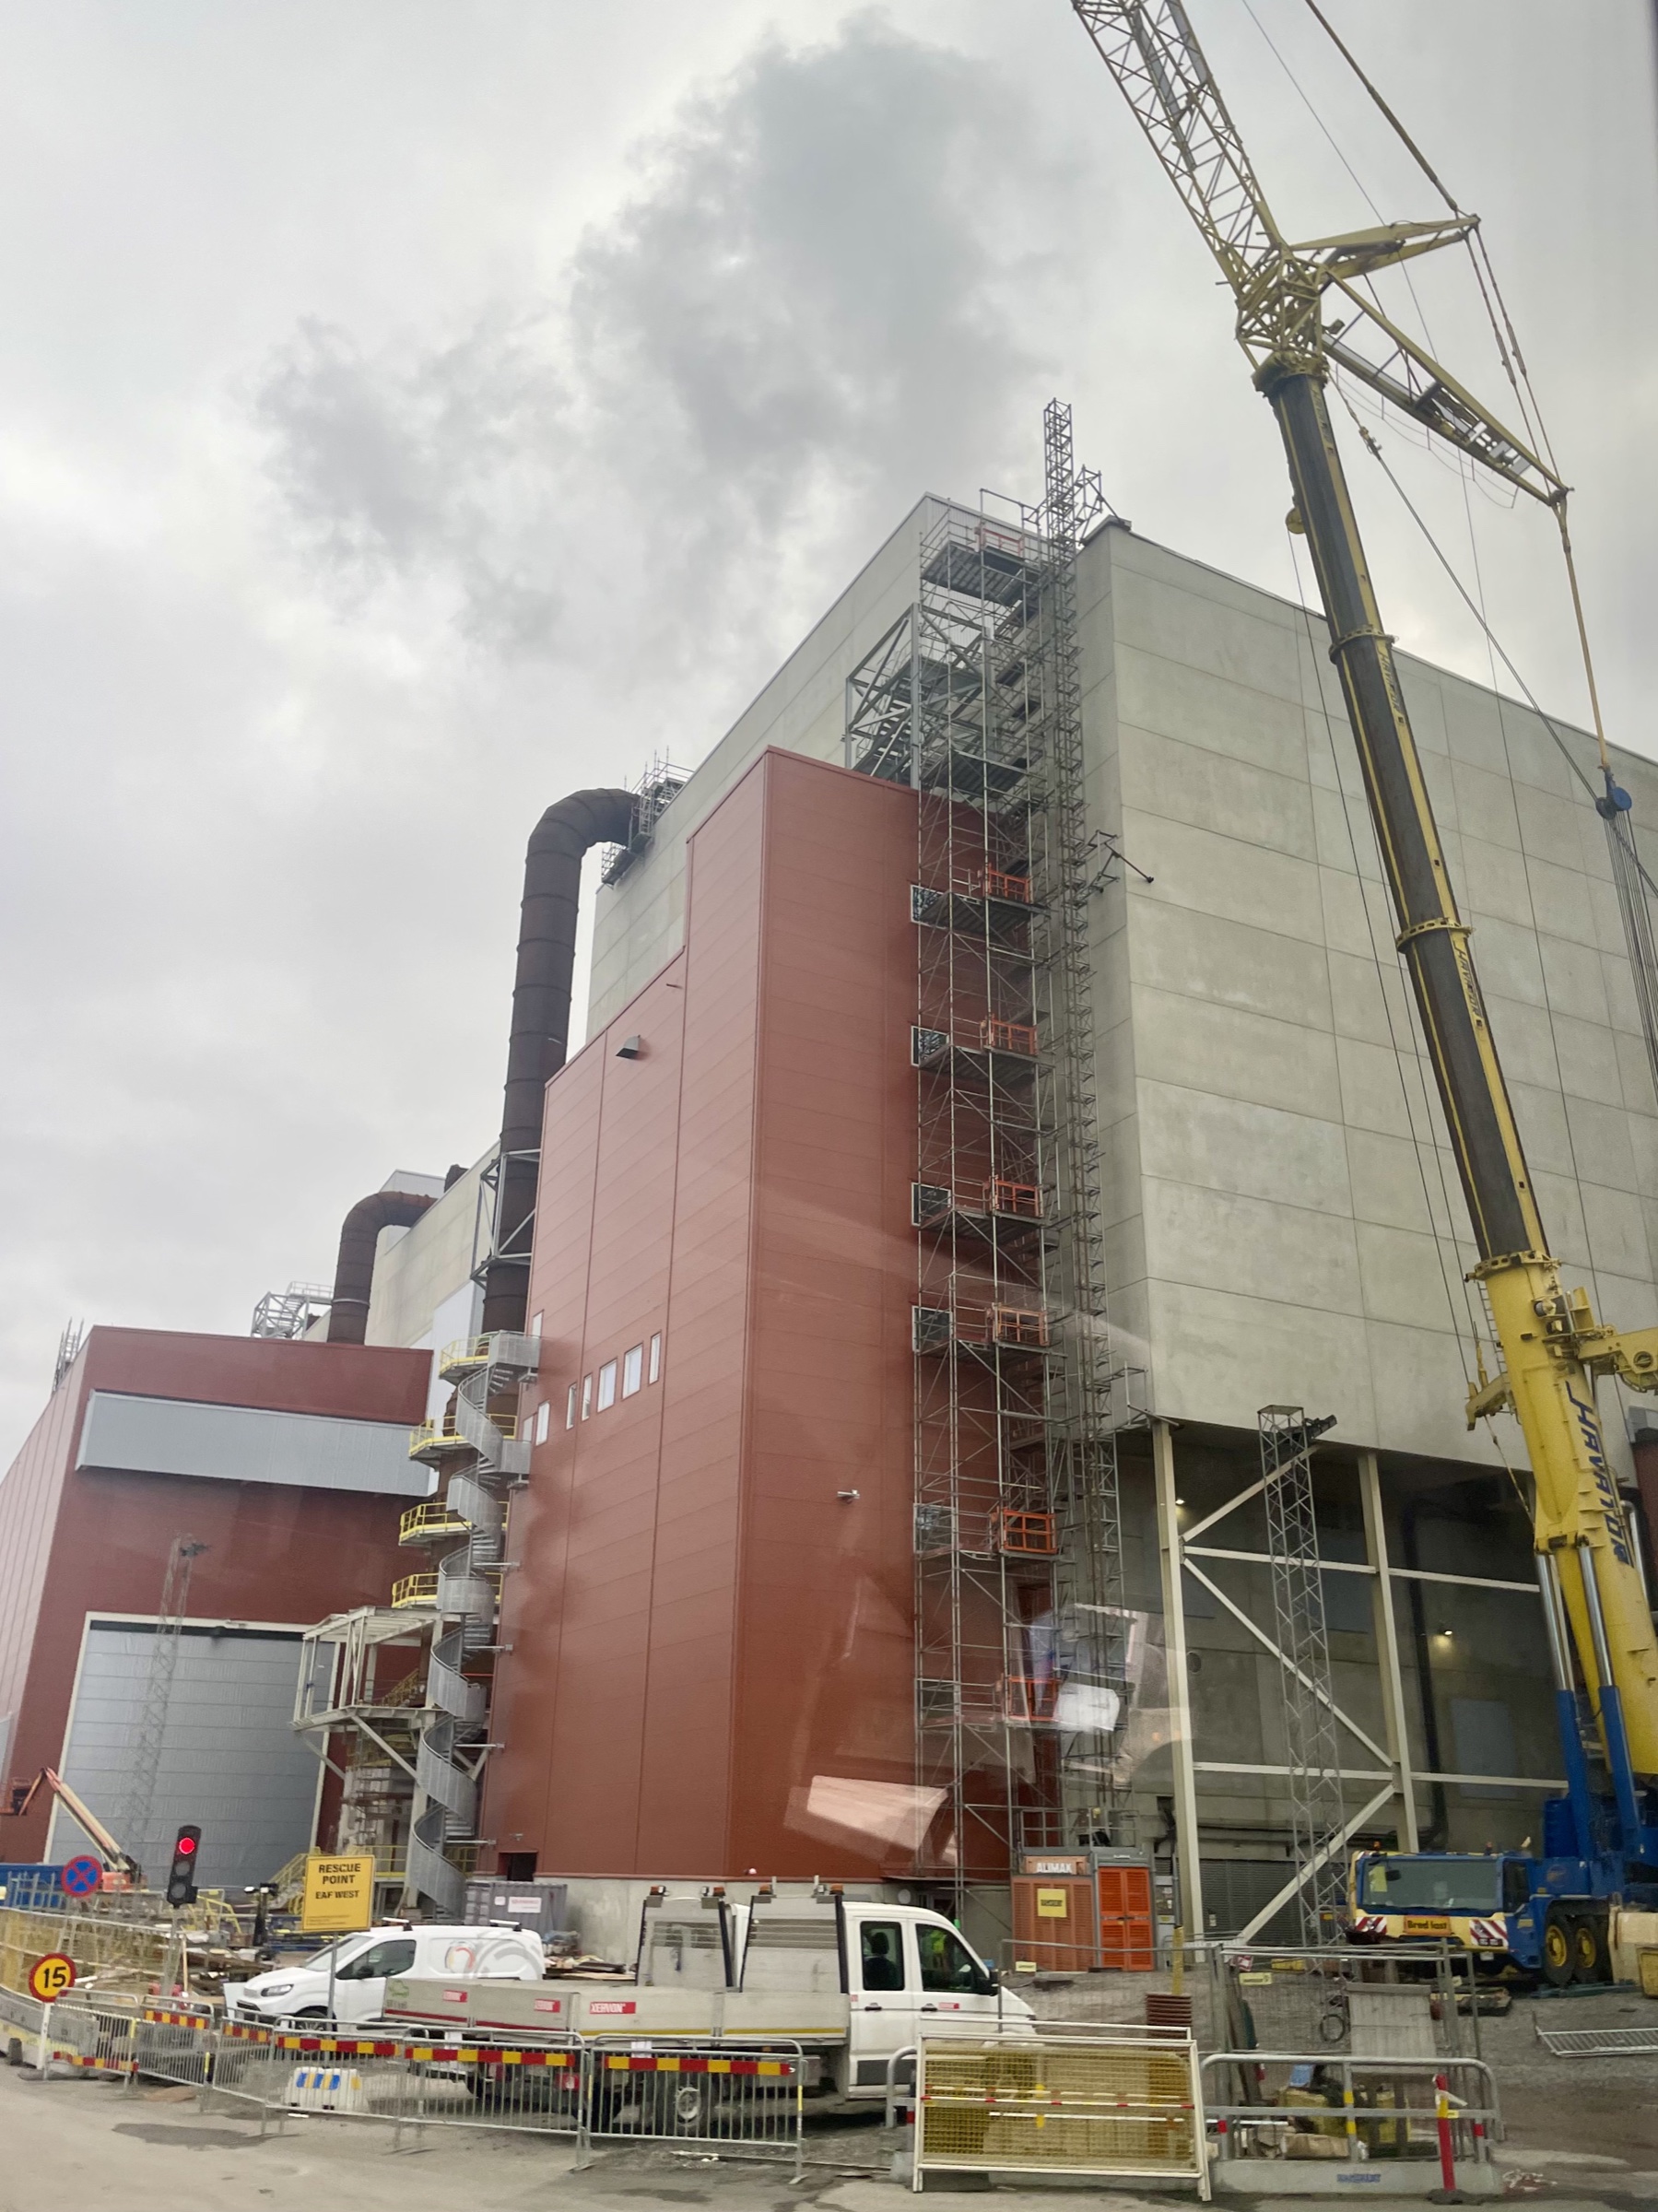
Även den nya härdlinjens ugn ska vara elektrisk, vilket också bedöms bidra till ett lägre koldioxidavtryck.
Hur stort klimatavtrycket blir för en färdig produkt avgörs dessutom av hela tillverkningskedjan, där både råvarornas ursprung och energiförsörjningen spelar in. SSAB:s processkarta visar den tänkta tekniska vägen, men anger inte vilken blandning av skrot och järnsvamp som ska användas vid produktionsstarten.
Elförsörjningen har styrt tidsplanen
För ljusbågsugnen är tillgången till tillräcklig elektrisk effekt en central förutsättning. Under våren 2026 försenades projektet när bygget av den anslutande kraftledningen pausades efter överklaganden som gällde artskydd.
I juni meddelade SSAB att överklagandena hade dragits tillbaka och att Vattenfall skulle återuppta ledningsbygget. Bolaget angav då andra kvartalet 2027 som planerad produktionsstart för ljusbågsugnen, något som fortfarande verkar gälla enligt Per Elfgren, som dock beskriver elförsörjningen till den nya härdlinjen som mindre problematisk. Den stora utmaningen har enligt honom varit ljusbågsugnens betydligt större elbehov.
Även när det gäller härdlinjens tillståndsprocess framstår han som avslappnad.
– Den här processen har varit ganska rakt fram faktiskt. Jag har inte varit jättemycket involverad i den, men den har gått bra.
De två projekten följer också olika tidplaner. Ljusbågsugnen planeras tas i produktion under 2027. För Härdverk 10 återstår omkring fyra års arbete innan plåt ska kunna lämna den nya linjen.
Fyra år från berg till behandlad plåt
På byggplatsen återför Peter Öberg resonemanget till vad som måste hända före den första produktionen.
Först ska berget bort. Därefter följer grundläggning, byggnad och installation av maskinutrustningen. Sedan ska anläggningen driftsättas.
Människor från flera företag och länder kommer att arbeta tillsammans. Han är tydlig med att bedömningen av resultatet måste omfatta mer än hur väl tidplanen, tekniken och budgeten hålls.
– Det handlar också om säkerheten, säger han. De som jobbar med detta ska komma hem i samma skick som de var i när de kom hit.
För Oxelösund löper de närmaste årens arbete längs två spår. En ny smältprocess ska tas i bruk, samtidigt som mer kapacitet byggs för de värmebehandlade stål som företaget vill växa med. De båda satsningarna möts i den färdiga plåten: först måste stålet kunna framställas, därefter måste det få rätt egenskaper.
Än så länge ligger berget där den långa byggnaden ska stå. Kontrasten till den lilla stålbiten i härdningsdemonstrationen är stor. Fyra års anläggningsarbete ska skapa förutsättningar för en behandling där den snabba kylningen räknas i sekunder.
– Själva manövern tog bara några sekunder. Men det har tagit generationer av kunskap för att komma dit, säger Peter Öberg.