Vad ska mata SSAB:s nya stålverk?
Skrot och järnsvamp ska försörja SSAB:s nya stålverk i Luleå. Men blandningen avgörs av mer än tillgång och pris. Stålets framtida användning ställer krav på råvarorna, och variationen mellan olika skrotleveranser kan bli avgörande. Carl Orrling, SSAB:s teknikchef och chef för omställningen, förklarar hur företaget bygger flexibilitet från kundernas restmaterial till den flytande smältan.
Ett parti på 30 000 ton skrot kan ha en genomsnittlig kopparhalt som ser fullt hanterbar ut. Men stålverket använder inte hela leveransen på en gång. När materialet delas upp i omgångar för smältning kan sammansättningen variera betydligt.
Carl Orrling använder ett räkneexempel för att beskriva problemet. En genomsnittlig kopparhalt på 0,2 procent kan dölja en variation från 0,05 till 0,4 procent i de hundratonsomgångar som ska in i processen.
– Om man vet vad halten är så blir det väldigt lätt att göra ett recept utifrån det. Det är variationen man måste ta höjd för, säger han.
För SSAB:s omställning blir den skillnaden en fråga av största vikt. Hur mycket skrot som kan användas beror på vad det innehåller, hur säkert innehållet är känt och vilken produkt som ska tillverkas. En råvara som fungerar väl för en stålsort kan kräva en annan blandning för nästa.
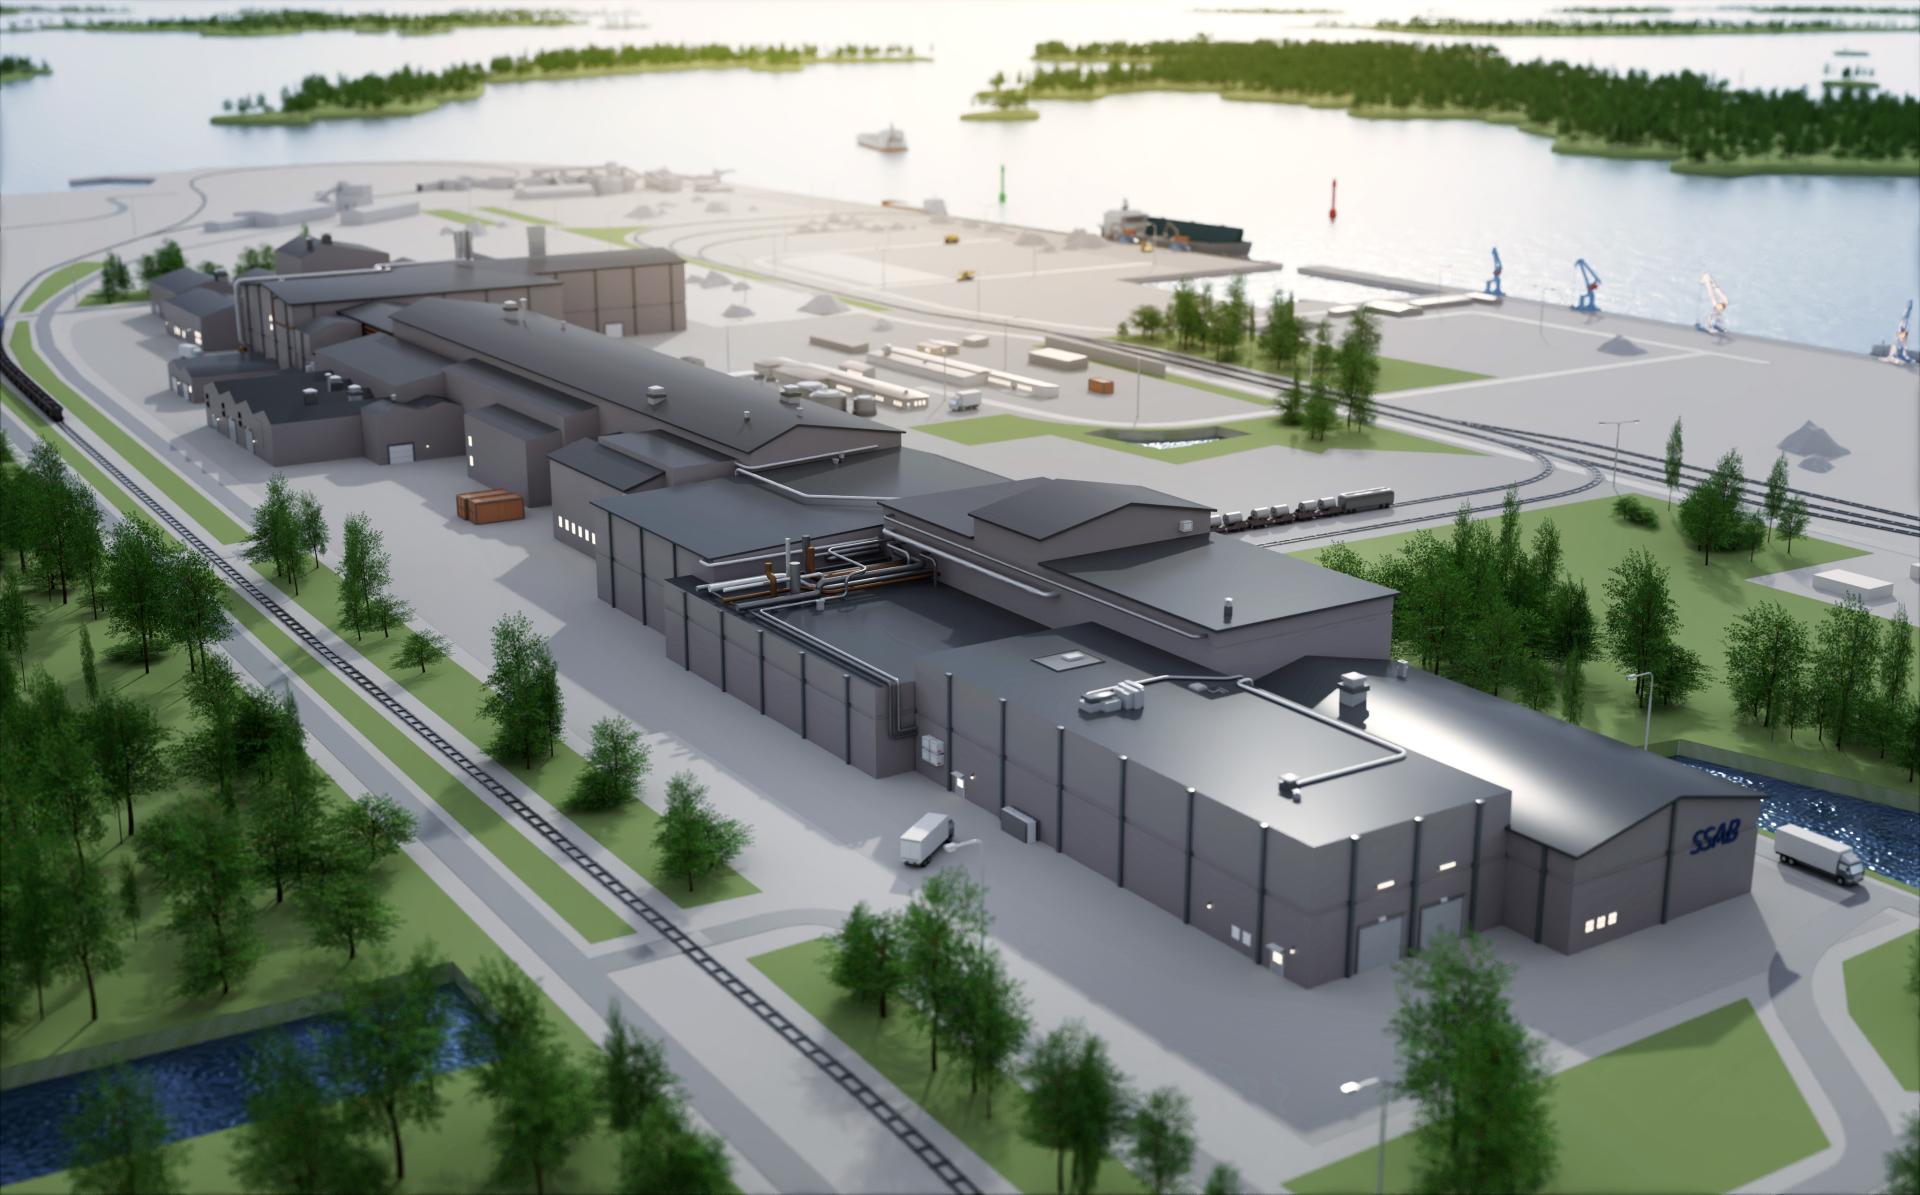
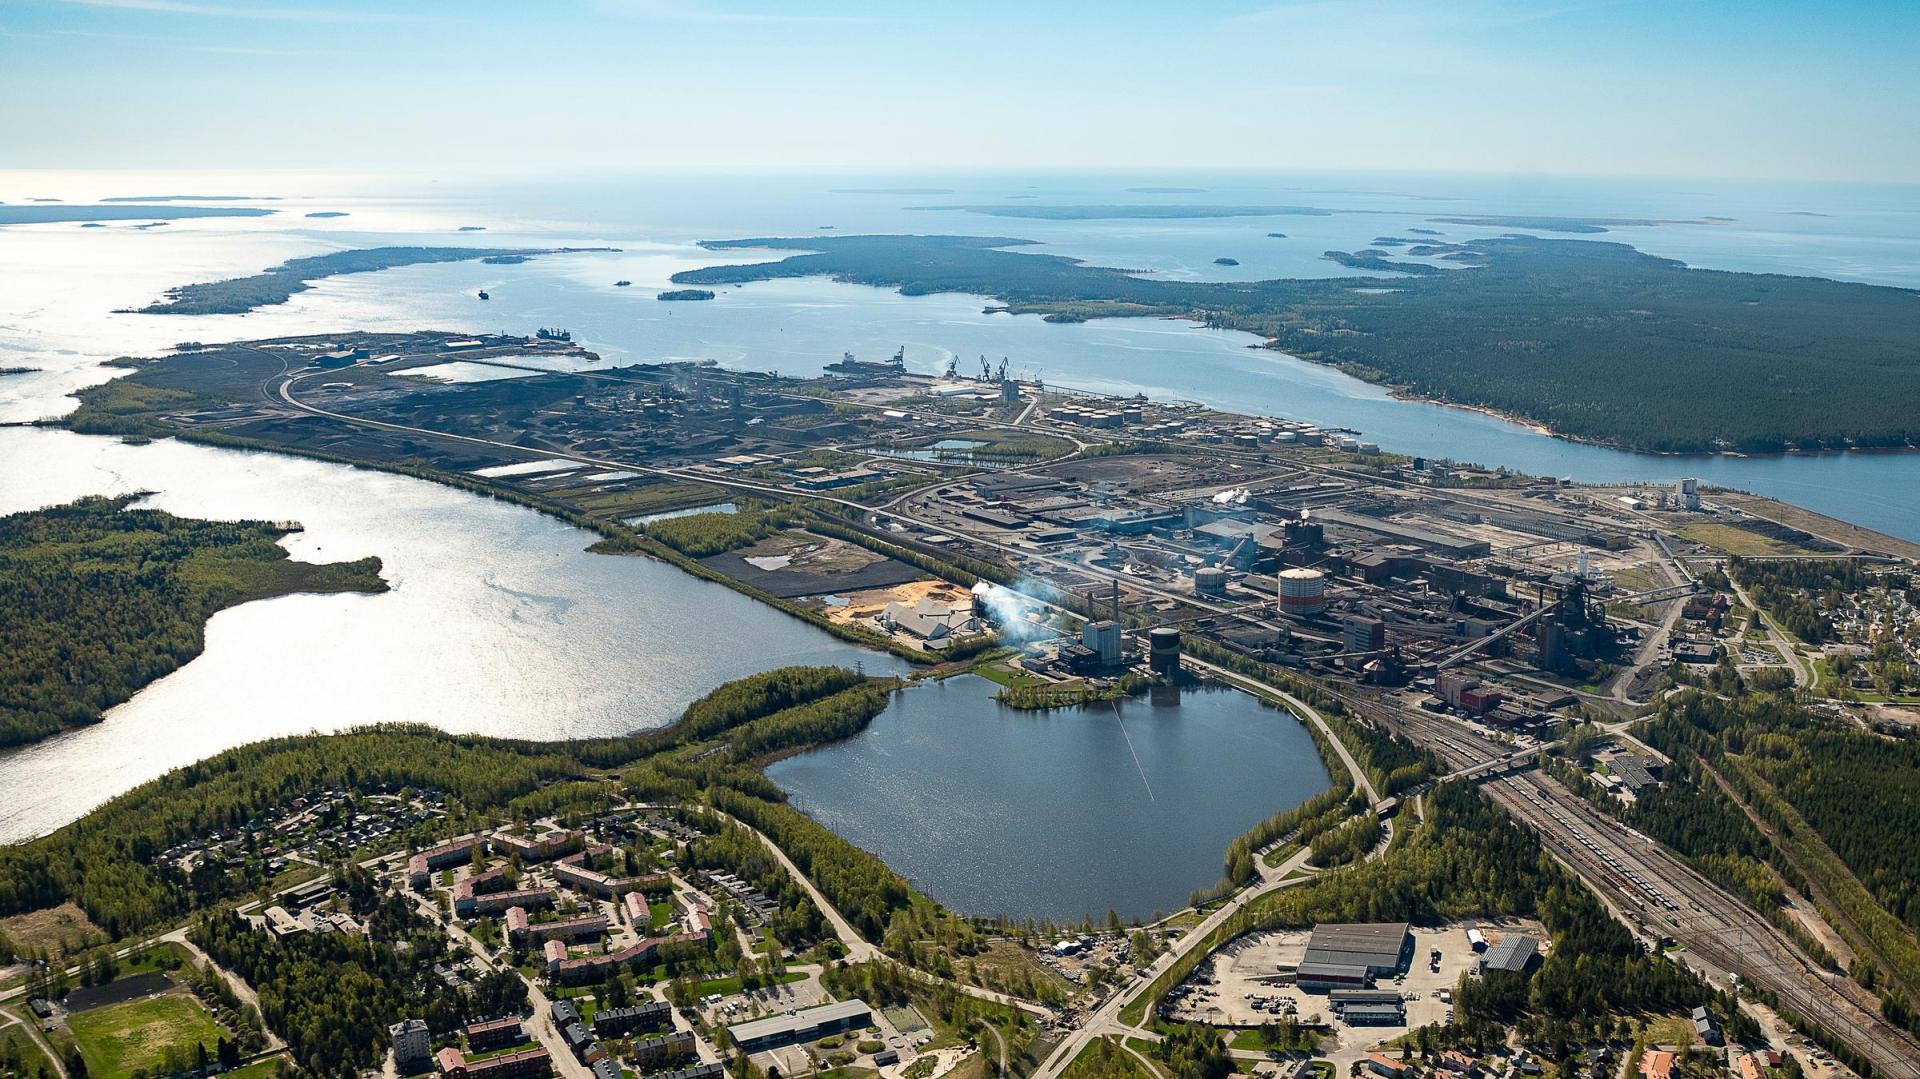
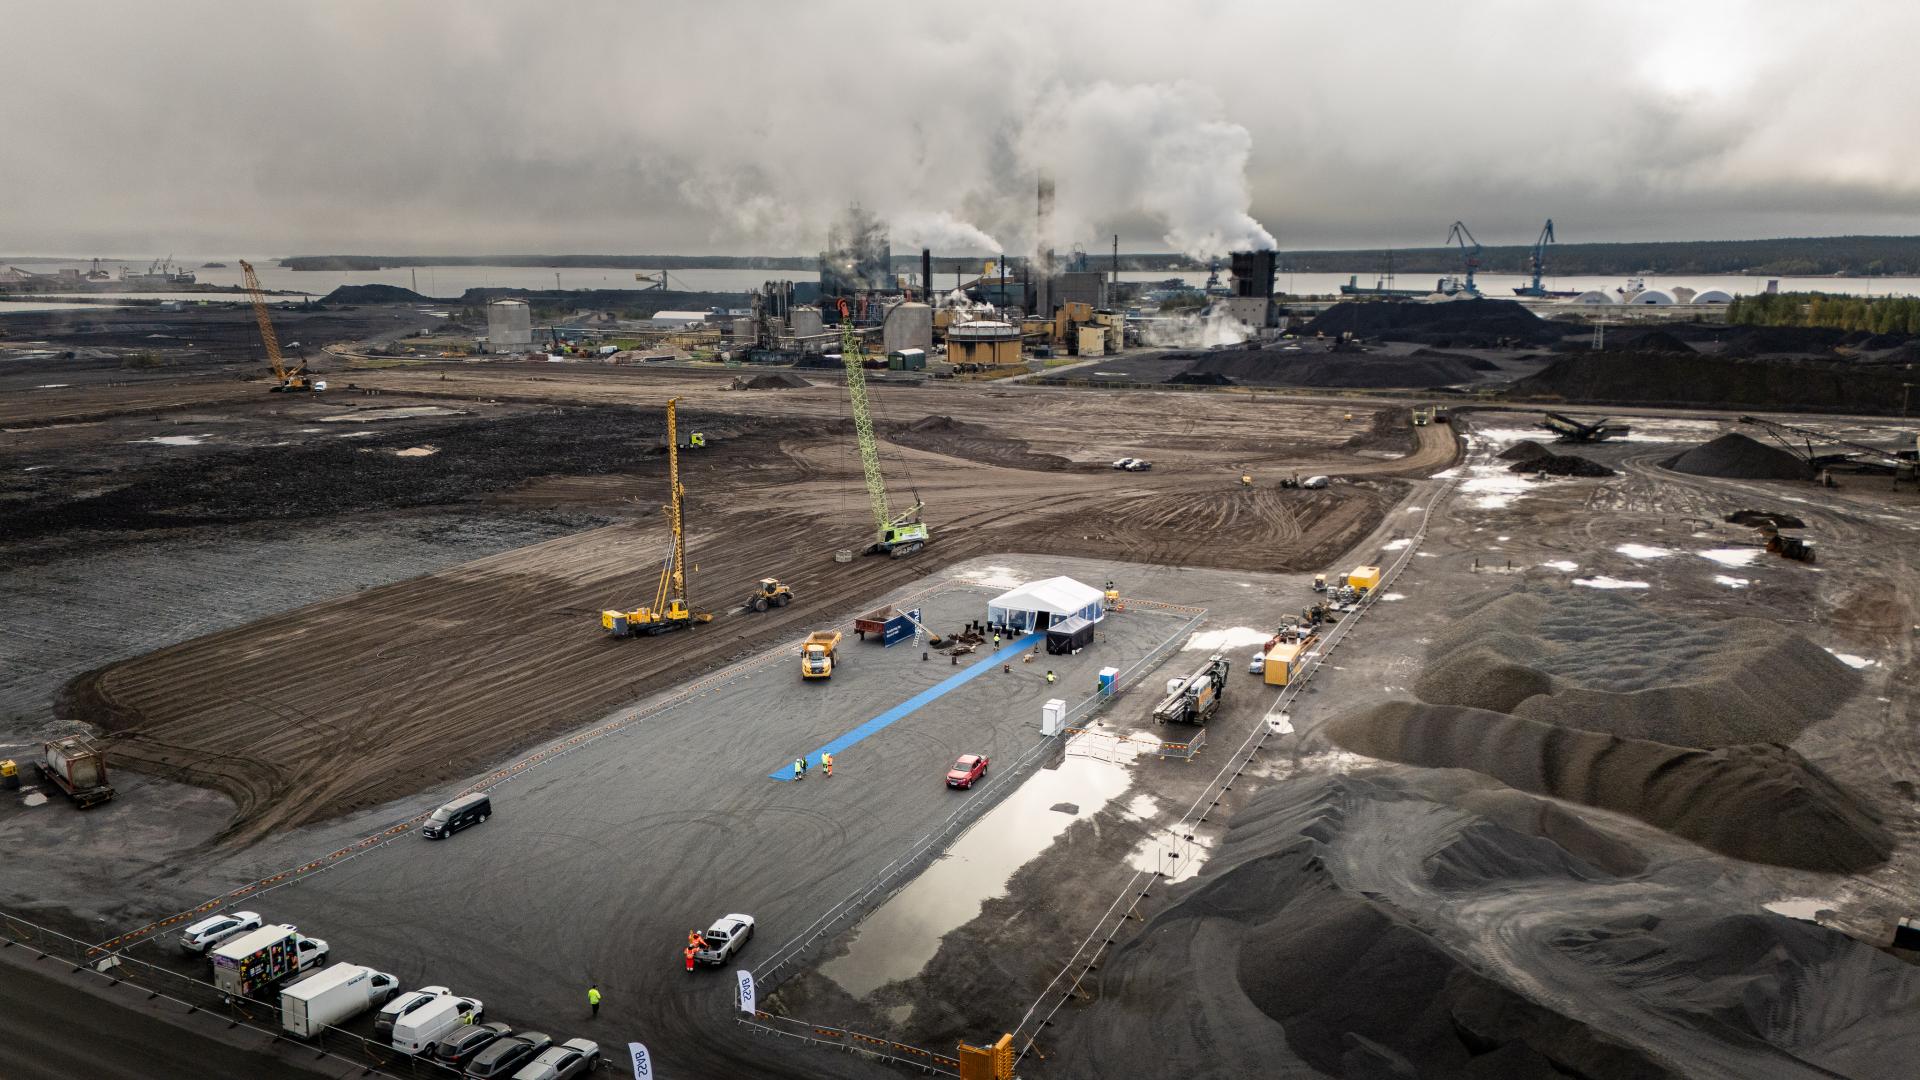
När TripleM träffar Carl Orrling på ett videomöte handlar samtalet om hela vägen fram till det färdiga stålet. I Oxelösund pågår investeringar i både en ljusbågsugn och en ny härdlinje. I Luleå ska ett nytt stålverk byggas kring elektrisk smältning och en annan råvaruförsörjning.
Den tekniska grunden är väl etablerad. Utmaningen är att få råvaror, utrustning och produktkrav att fungera tillsammans.
De mjuka stålen ställer hårda krav
Skrotbaserad ståltillverkning har använts länge i Sverige. Carl Orrling pekar på erfarenheter inom både rostfria stål och andra specialstål. SSAB har dessutom egen ljusbågsugnsbaserad produktion i USA att utgå från.
För de nordiska verken innebär omställningen att denna tillverkningsväg får en större roll för platta kolstålsprodukter, där masugnsbaserad produktion historiskt har dominerat i Europa.
Men vilka produkter är egentligen svårast att tillverka med en hög andel skrot?
Carl Orrling pekar på de mjuka stålen för krävande formning, exempelvis bilarnas yttre karossdelar. Där kan kraven på låga halter av oönskade ämnen vara särskilt stränga.
– Våra höghållfasta specialprodukter påverkas mindre av restelementen än exempelvis stål där man ska ha god formbarhet och premierar de egenskaperna, förklarar han.
Koppar är en viktig begränsning. Enligt Carl Orrling kan SSAB inte avlägsna koppar och nickel i den aktuella ståltillverkningsprocessen. Halterna behöver därför hanteras genom valet och blandningen av råvaror.
Som exempel nämner han stål med ett krav på högst 0,08 procent koppar. Med en vanlig skrotmix som innehåller 0,2–0,25 procent koppar behövs omkring 65 procent rent järn för att nå den nivån i det färdiga stålet. Andelen är ett räkneexempel och beror på skrotets sammansättning.
Siffran är alltså ett exempel på vad vissa produktkrav kan innebära. Någon fast blandning för hela Luleås produktion är inte bestämd.
Kunskap om skrotet ger större handlingsutrymme
Skillnaden mellan olika skrotflöden är stor. Internt skrot från den egna produktionen har en känd historik. Detsamma gäller ofta spill från en kunds tillverkning, exempelvis när plåt pressas till bildelar. Material från uttjänta produkter, som har samlats in och passerat flera led, kan ha ett mer varierande innehåll.
Carl Orrling återkommer till att bättre sortering och analys kan göra mer skrot användbart. När osäkerheten är stor behöver stålverket planera för att innehållet kan ligga i den ogynnsamma delen av intervallet.
– I viss mån får man nästan ta höjd för värsta fallet i produktionen. Men det som är bra är att man också kan matcha skrotkvaliteten mot produkten.
Det öppnar för en mer noggrann användning av råvarorna. Den renaste järnråvaran kan användas där kraven är högst, medan andra skrotkvaliteter kan passa produkter som tål större mängder restelement.
Arbetet börjar dock långt före stålverket och Carl Orrling tar återvinningen av en bil som exempel. Om kopparhaltiga delar avlägsnas före fragmenteringen blir förutsättningarna bättre än om allt först sönderdelas och därefter ska sorteras.
Han ser också en möjlig affär för skrotleverantörerna.
– Förbättrad sortering, klassificering och analys av råvaran skulle gynna hela systemet. Det kan också möjliggöra att man får en liten premie för det arbetet.
Kundernas spill blir en råvara
Ett sätt att få bättre kontroll är att bygga retursystem tillsammans med kunderna.
SSAB har ett returskrotavtal med Volvo Cars och diskuterar liknande upplägg med andra producenter. Företaget har också inlett samarbeten med Stena Recycling och Kuusakoski, berättar Carl Orrling.
Även när en kund arbetar för att utnyttja materialet effektivt uppstår spill. Om det kan hållas åtskilt och återföras till ståltillverkningen finns kunskapen om materialet kvar.
– Kan man få tillbaka det är det ett väldigt väldefinierat skrot när det gäller egenskaper och kemisk analys.
För råvaruförsörjningen i Luleå ser SSAB hela EU som en relevant marknad. Carl Orrling räknar med att en större del av det skrot som samlas in i Europa kommer att användas inom unionen när fler stålverk ställer om.
Samtidigt ser han ett behov av bättre insamling. Mer efterfrågan behöver mötas med både större tillgängliga volymer och bättre kunskap om vad materialet innehåller.
– Vi behöver börja se på återvinning som en strategisk resurs, säger han.
Järnsvampen ger fler möjligheter
Skrotet ska kompletteras med järnsvamp, den järnråvara som framställs genom att syret avlägsnas ur järnmalmen utan att järnet smälts.
För SSAB fyller den en viktig funktion när halterna av oönskade ämnen i råvarublandningen behöver hållas nere. I Luleå byggs systemet för att kunna variera andelen skrot och järnsvamp.
Carl Orrling beskriver separata system för tillförseln och en kontinuerlig matning till ugnen. En del flytande stål finns kvar i botten, en så kallad sump, som ingår i ugnens arbetssätt.
– Vi bygger systemet för att vara väldigt flexibelt, framför allt i Luleå. Även i Oxelösund har vi sagt att vi ska kunna använda upp till 80 procent järnsvamp vid behov.
Det senare är en uppgift om vad Oxelösunds utrustning ska kunna hantera. Den faktiska råvarublandningen ska anpassas efter produktkrav, kostnad och tillgänglighet.
LKAB är en central partner i omställningen. Men Carl Orrling understryker att SSAB också ser andra försörjningsmöjligheter.
– Vi har ganska bra flexibilitet när det gäller försörjningen av järnsvamp. Förutom LKAB finns det andra alternativ, och det finns en öppen marknad för produkter som motsvarar våra kvalitetskrav.
På frågan om alternativen finns även om LKAB:s volymer inte räcker är svaret tydligt:
– Absolut. Annars hade SSAB inte kunnat gå vidare med vår omställning. Självklart är LKAB en jätteviktig partner.
Råvarans ursprung påverkar utsläppen
Flexibiliteten innebär också att råvaror med olika klimatavtryck kan bli aktuella.
Carl Orrling skiljer mellan järnsvamp som framställts med naturgas och sådan som producerats med vätgas från fossilfri el. Om SSAB under en inledande fas behöver använda naturgasbaserat material blir klimatavtrycket högre än med det senare alternativet.
Han menar samtidigt att jämförelsen behöver omfatta den masugnsbaserade tillverkning som ersätts.
– Jämfört med den kommer utsläppen ändå att minska rejält. Man måste också titta på resultatet av omställningen, även om man under en inledningsfas måste använda fossilbaserat järn.
En ny smältprocess bestämmer därmed inte ensam den färdiga produktens klimatavtryck. Det påverkas också av hur järnråvaran har framställts och vilken energi som används genom kedjan.
Amerikanska ämnen prövas i nordiska verk
SSAB har redan ett sätt att undersöka hur skrotbaserat stål fungerar i den nordiska produktionen. Företaget har tagit över stålämnen från sina amerikanska verk och bearbetat dem vidare i Sverige och Finland. Det gör det möjligt att jämföra material från olika tillverkningsvägar i de processer som används här.
– Vi kan jämföra sida vid sida hur de beter sig i processen. Då kan vi också dra slutsatser om vilka krav vi ska ställa på den framtida metallurgin, berättar Carl Orrling.
Erfarenheterna omfattar både produkternas egenskaper och den dagliga driften: underhåll, service, tillgänglighet och hur produktionen kan anpassas.
De nya ugnarna i Oxelösund och Luleå får enligt honom större flexibilitet i råvaruhanteringen än SSAB:s befintliga amerikanska anläggningar. Lärdomarna från USA tas med samtidigt som nyare utrustning ger andra möjligheter.
Snabbare omställning av produktionen
En av de stora operativa skillnaderna gäller tiden det tar att ändra produktionstakten.
Carl Orrling beskriver hur beslut och anpassningar i dagens masugnsbaserade system kan behöva planeras över veckor. I det nya verket ska förändringar kunna göras på timbasis.
Den flexibiliteten väcker frågan om produktionen kan styras efter elpriset. Men när han får den frågan vill han bredda resonemanget. Stålet tillverkas mot kundorder, och ett produktionsstopp kan påverka leveranser och andra delar av verksamheten.
– Det är väldigt viktigt att man inte optimerar produktionen utifrån en enda parameter, exempelvis elpriset. Man får komma ihåg att allting vi producerar är orderbaserat.
Hans invändning gäller hur hela systemet ska fungera. Elektrifieringen behöver marknadsvillkor som gör industriell produktion möjlig och konkurrenskraftig.
– Vill man ha en elektrifiering måste man också skapa goda förutsättningar för det.
Affären finns också i produkterna
När Carl Orrling beskriver den ekonomiska logiken bakom omställningen i Luleå och Oxelösund lyfter han framför allt försäljningen av mer avancerade stålprodukter. En förbättrad kostnadsposition och möjligheten att sälja koldioxidreducerat stål till en premie bidrar också till värdeskapandet.
När Carl Orrling beskriver den ekonomiska logiken bakom omställningen återkommer han till effektivare fabriker, lägre fasta kostnader per färdig produkt och möjligheten att tillverka en mer avancerad produktportfölj. Även lägre koldioxidutsläpp är en del av affären. Och produktionssystemet ska också stärka SSAB:s förmåga att leverera de egenskaper som kunderna behöver.
För Luleå pekar han särskilt ut bil- och fordonsindustrin, både personbilar och tunga lastbilar. Byggindustrin är ytterligare en möjlig marknad, där han ser potential i hållbarhetskrav vid offentligt finansierade projekt.
Kundernas intresse för stål med lägre klimatavtryck varierar, konstaterar han. Men de behöver samtidigt kunna utveckla sina egna produkter och möta internationell konkurrens.
– Vi måste hjälpa våra kunder med avancerade produkter så att de kan hålla sig konkurrenskraftiga i en global värld.
Det knyter ihop råvarufrågan med det som syns längre fram i produktionskedjan. Ett väl sorterat skrotparti, en leverans av järnsvamp och möjligheten att justera blandningen i ugnen får sitt värde genom det stål som kan levereras.
För Luleå blir därför en avgörande fråga hur väl varje råvara kan matchas mot nästa kundorder. Ju bättre innehållet är känt, desto större blir möjligheten att återvinna stålet med rätt egenskaper även nästa gång.